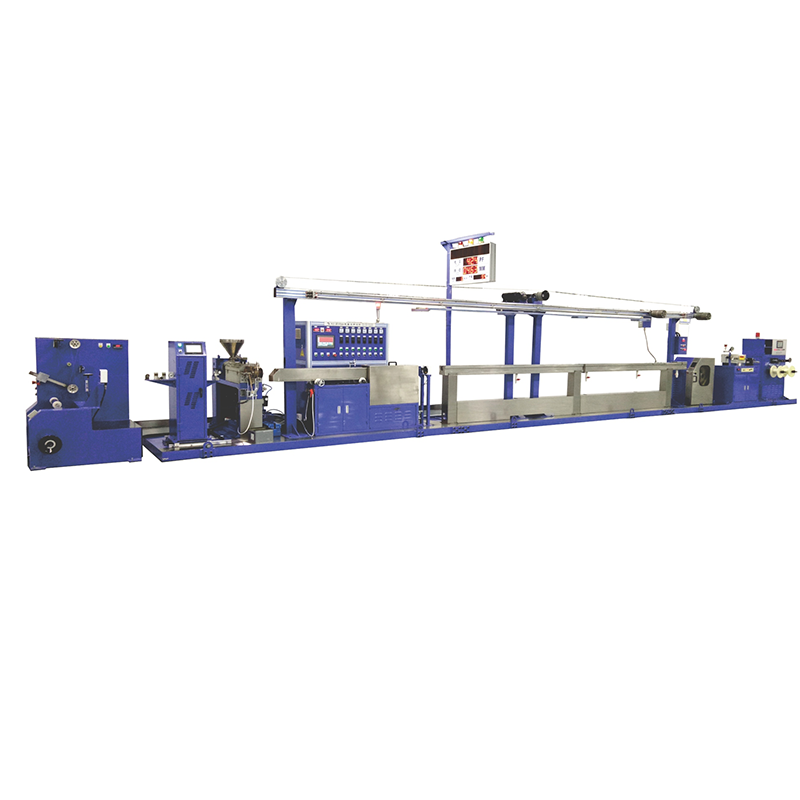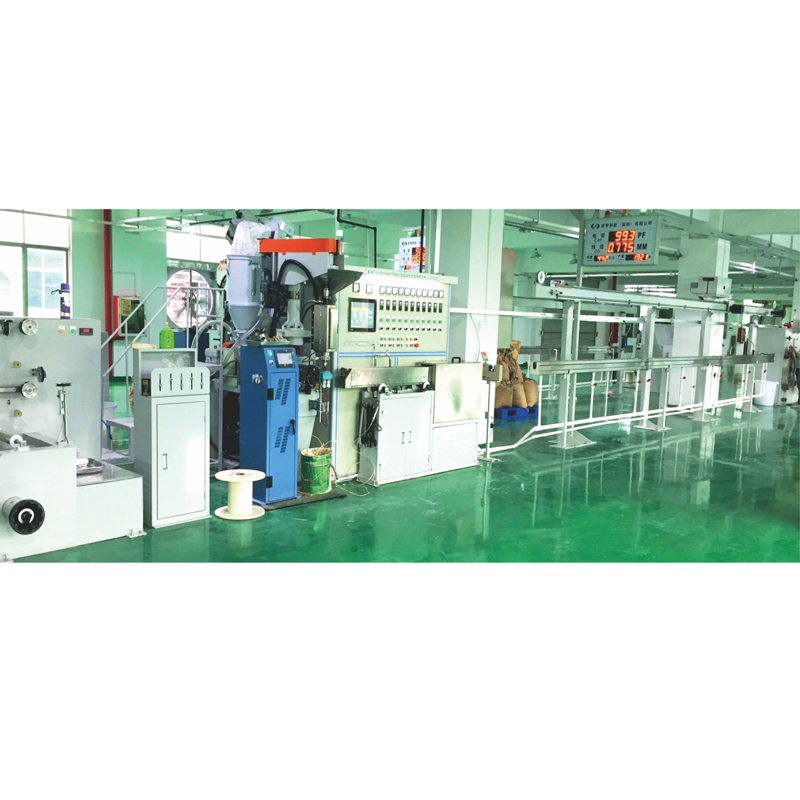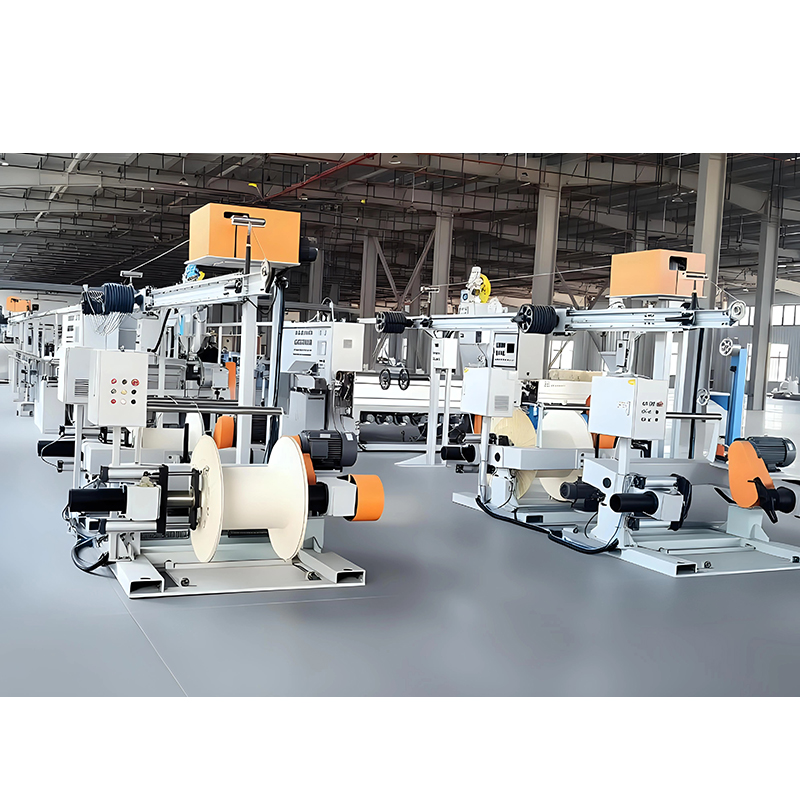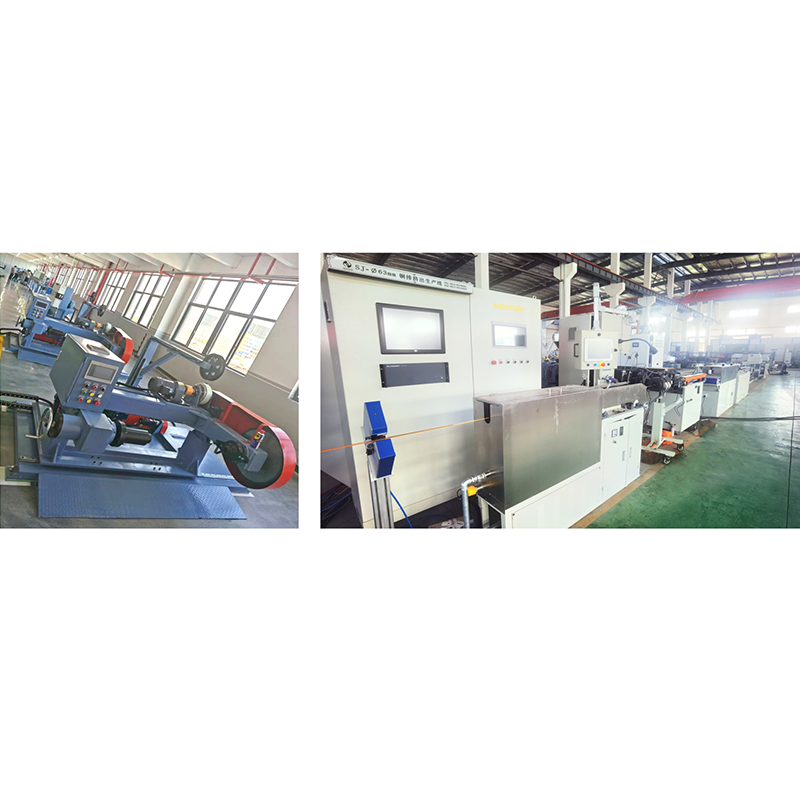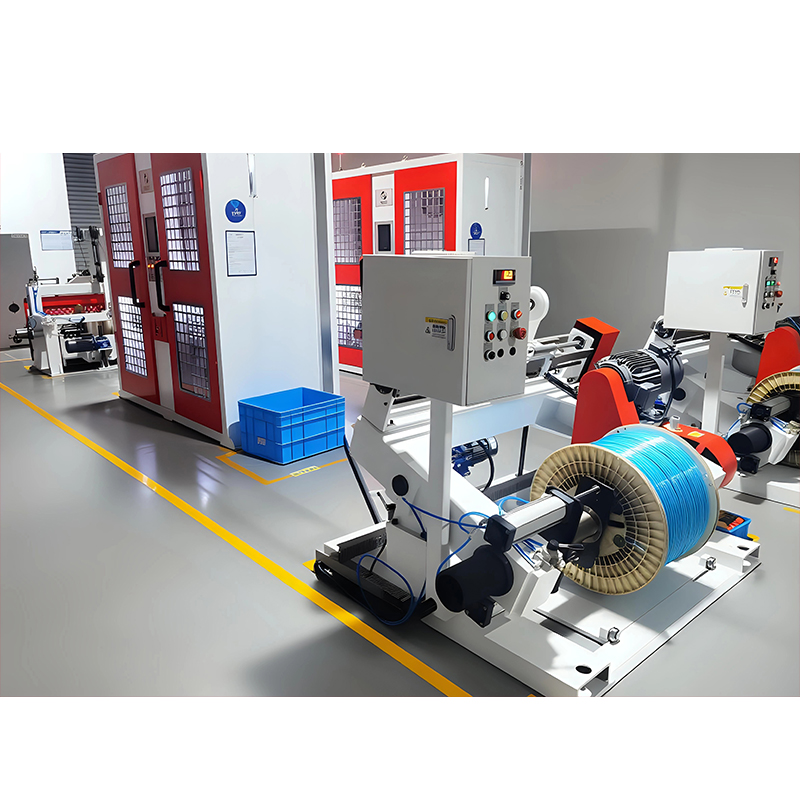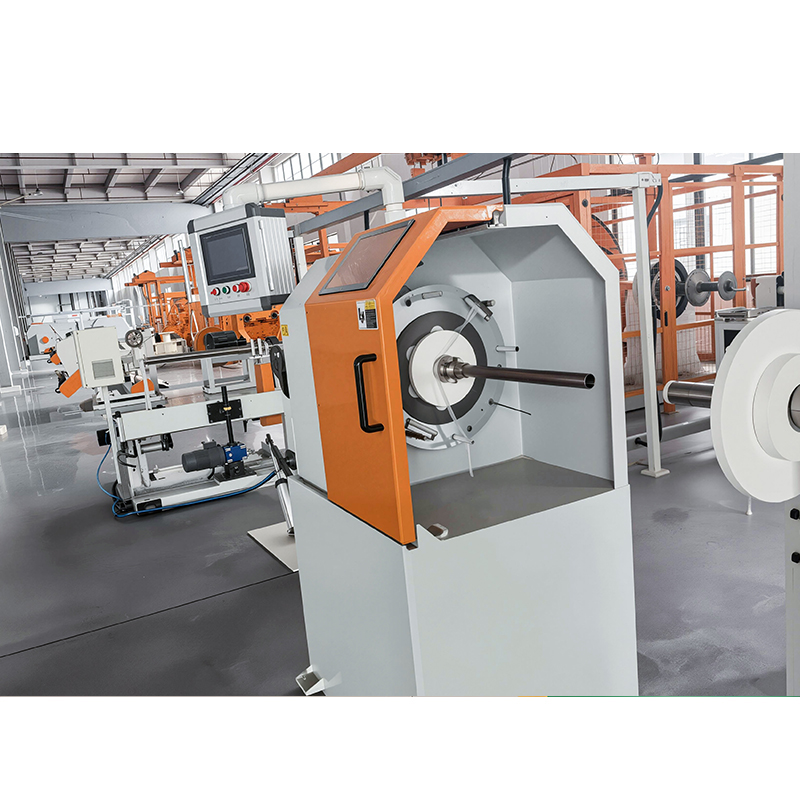




Keräyskoneprosessi on vaihe kaapelin valmistuksessa, jossa yksittäisiä johtimia kierretään yhteisen akselin ympärille, jolloin muodostuu kierretty johtime. Se on vaihe, joka määrittää, kuinka joustava, väsymistä kestävä ja sähköisesti johdonmukainen lopullinen kaapeli on. Käytännössä hyvin kontrolloidussa kertausprosessissa käytetään tarkkaa putken pituutta, yhtä suurta langan kireyttä ja oikeaa konetyyppiä, jotta vältetään yleiset viat, kuten lintuhäkki, löysät langat ja halkaisijan vaihtelut.
Mitä stranding-prosessin aikana tapahtuu?
Keräysprosessi noudattaa johdonmukaista järjestystä: maksaminen, jännityksen hallinta, vääntyminen sulkemispisteessä ja sisäänotto. Jokainen vaihe on synkronoitava tasaisen sävelkorkeuden ja johdingeometrian säilyttämiseksi.
- Palkkaus: yksittäiset johdot vedetään puolasta, joka on asennettu maksujärjestelmään. Palkkaus voi olla aktiivinen tai passiivinen; aktiiviset järjestelmät tarjoavat asetetun vastajännityksen jokaiselle langalle.
- Jännitteen hallinta: jokainen lanka kulkee tanssirullien tai jännitysanturien läpi. Kaikkien johtojen tasainen jännitys estää yhtä lankaa venymästä liikaa tai muodostamasta silmukoita.
- Kääntäminen ja sulkeminen: langat yhtyvät sulkeutuvassa suulakkeessa tai ohjaimessa, kun taas kone pyörittää joko langankannattimia tai kelaa. Pyörimisnopeus ja linjan nopeus yhdessä määräävät asettelun pituuden (aksiaalinen etäisyys yhdelle täydelliselle kierteelle).
- Vastaanotto: kierretty johdin vedetään vetoakselilla ja kierretään vastaanottokelalle. Nopeussuhde vetoakselin ja pyörivän osan välillä ylläpidetään servo- tai vaihdejärjestelmällä.
Laajemman esittelyn koko kirkkauskoneiden valikoimasta voit lukea meidän kattava opas kaapelin kertauskoneisiin . Siinä kerrotaan, miten nämä koneet eroavat toisistaan ja miten ne valitaan eri johdinmalleihin.
String-koneiden päätyypit
On olemassa kolme pääkeräyskoneperhettä - planeetta-, putki- ja kaksoiskierretyt (keula)-suunnittelijat. Jokainen tarjoaa erilaisen tasapainon asettamisen tarkkuuden, tuotantonopeuden ja joustavuuden välillä.
| Koneen tyyppi | Pyörimisperiaate | Tärkeimmät edut | Rajoitukset | Parhaat sovellukset |
|---|---|---|---|---|
| Planetaarinen (jäykkä) karsintakone | Lankakelat pyörivät häkeissä kiinteän akselin ympäri; yksittäiset kerrokset rakentuvat suureksi väliympyräksi | Erittäin tarkka putken pituus; matala lanka kierre; sopii suurille, jäykille johtimille | Pienempi nopeus; suuri jalanjälki; pidempi asennusaika | Tehokaapeleita, suurjännitejohtimia, monikerroksisia säikeitä johtimia |
| Putkimainen kertauskone | Kaikki lankakelat on asennettu pyörivän putken sisään; koko putki kääntyy | Suuri nopeus; tasainen pyöriminen; hyvä pitkille paljaille johtimille | Johdot kiertyvät aukikelauksen aikana; sopii vähemmän joustaviin malleihin | Alumiini- ja kuparijohtimet, teräsvahvisteiset johtimet |
| Kaksoiskierretty (jousen) kiristyskone | Jousi pyörii johtimen ympäri ja tuottaa kaksi kierrosta per kierros | Erittäin korkea teho; kompakti muotoilu; pienempi energiankulutus | Vaatii tarkan jännityksen hallinnan; saattaa tarvita taaksepäin kierrettävän laitteen tasaista asettelua varten | Kupariset rakennusjohdot, joustavat johdot, datakaapelit ja ohjauskaapelit |
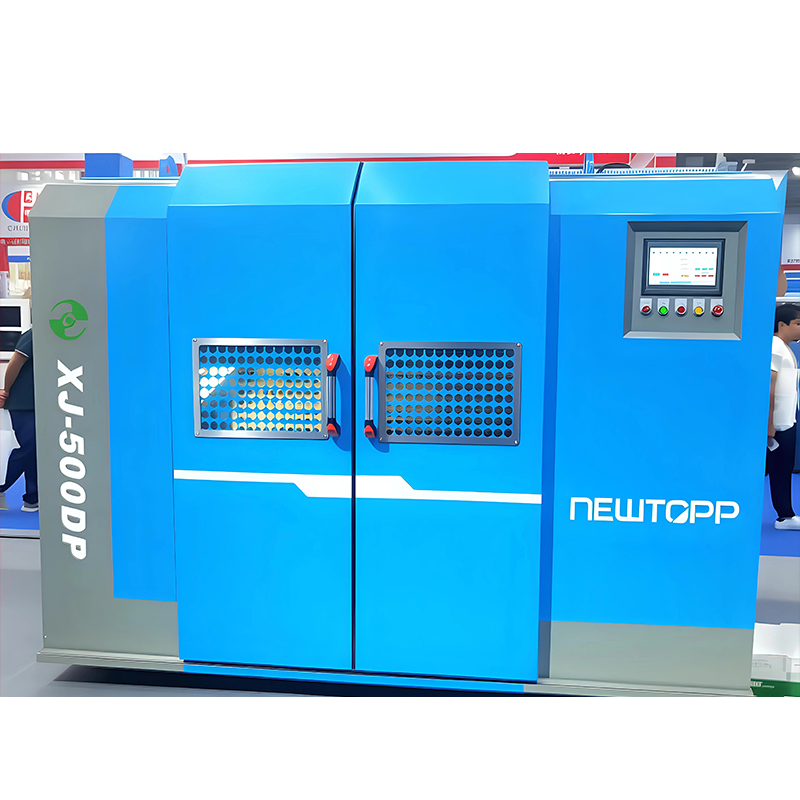
Joustavien kuparijohtimien suuren volyymin tuotantoon, a 1250 kaksoisjousen kiristyskone on yleinen valinta, koska se yhdistää kompaktin jalanjäljen ja tuotantonopeudet, jotka ovat kilpailukykyisiä johto- ja datakaapelilinjojen rakentamisessa.
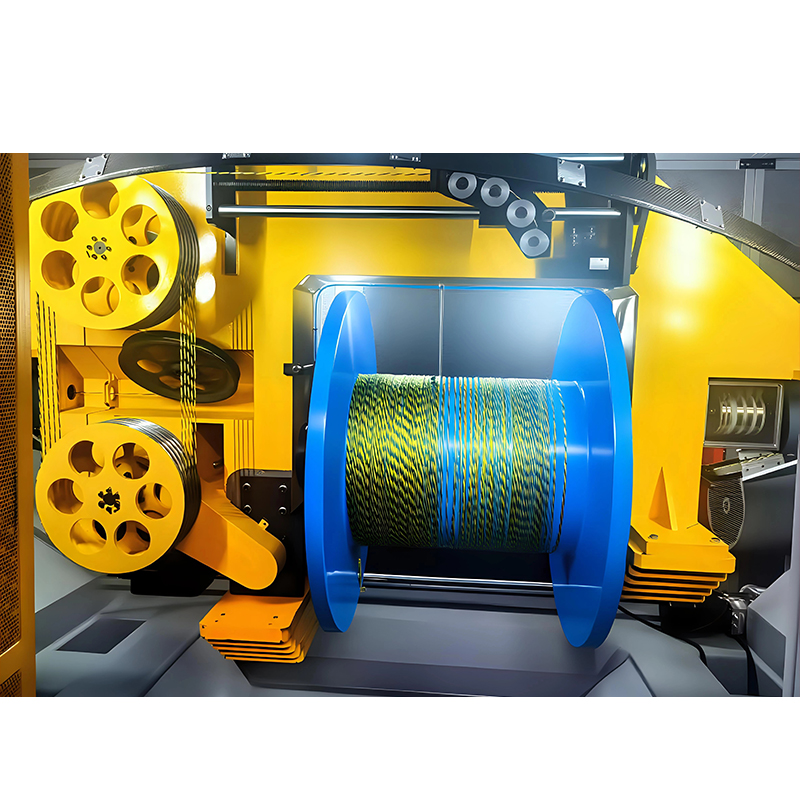 1250 Double Bow Stranding Machine Manufacturers, Custom Factory - Jiangsu Newtop Jiangsu Newtopp Precision Machinery Co., Ltd on kiinalainen 1250 Double Bow Stranding Machine -valmistaja ja mukautettu tehdas, 1250 Double... Näytä tuote →
Kun tarvitset erittäin tarkan asennuspituuden ja minimaalisen johdon vääristymän, a planeettatyyppinen kertauskone on tyypillisesti suositeltava teho- ja ohjauskaapeleille. Sen pyörivä häkkirakenne pitää langan kiertymisen minimissä ja mahdollistaa useiden kerrosten levittämisen yhdellä kertaa.
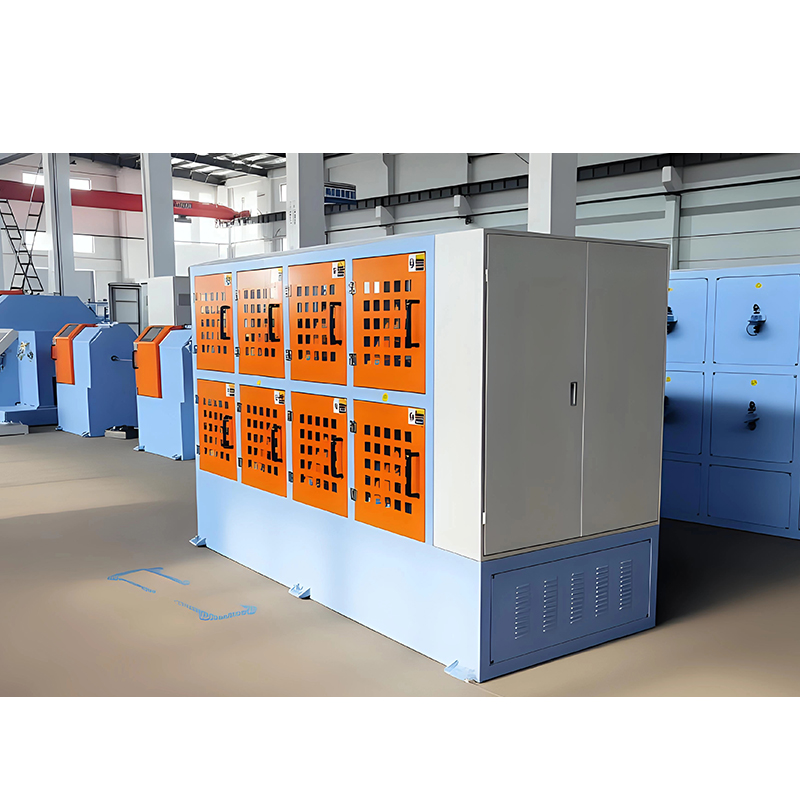
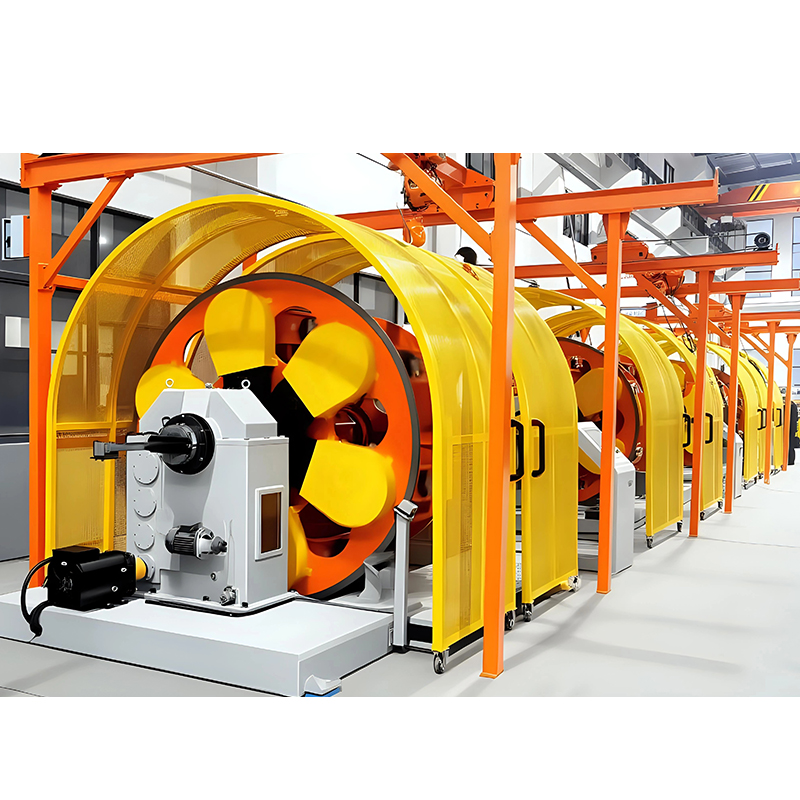 Cage Stranding Machine, Planetary Stranding Machine valmistajat Jiangsu Newtopp Precision Machinery Co., Ltd on kiinalainen häkkikiinnityskoneiden valmistaja ja planeettanauhakoneiden räätälöity tehdas... Näytä tuote →
Sovelluksiin, jotka vaativat erittäin suuria kiertymisnopeuksia, erityisesti ohuita tai ohuita lankoja, a kolmikerroskone voi tuottaa kolme täydellistä kiertoa kierrosta kohti, mikä lisää läpimenoa ilman keulan nopeutta.
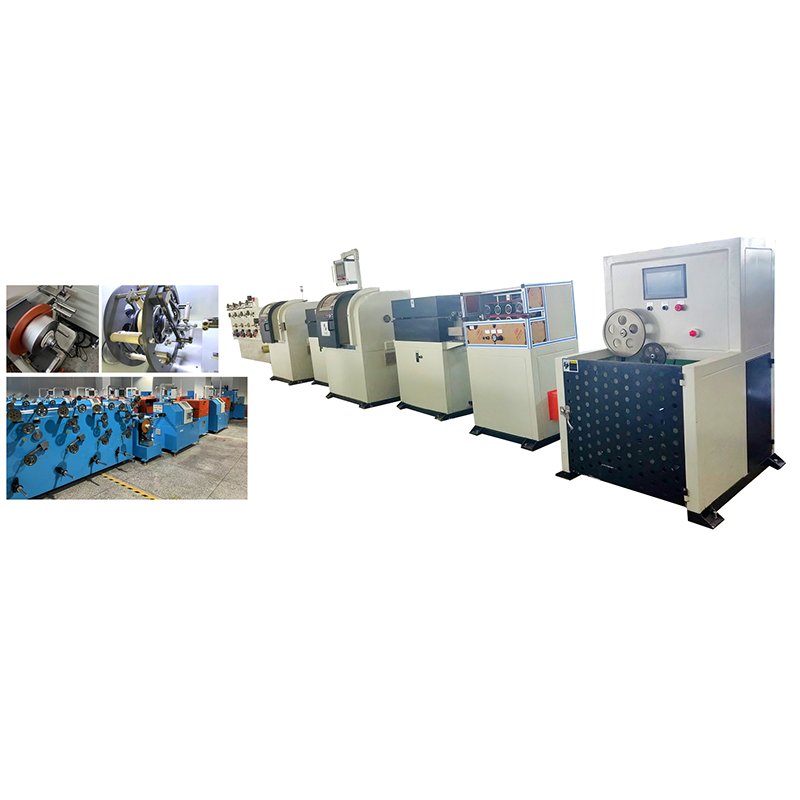
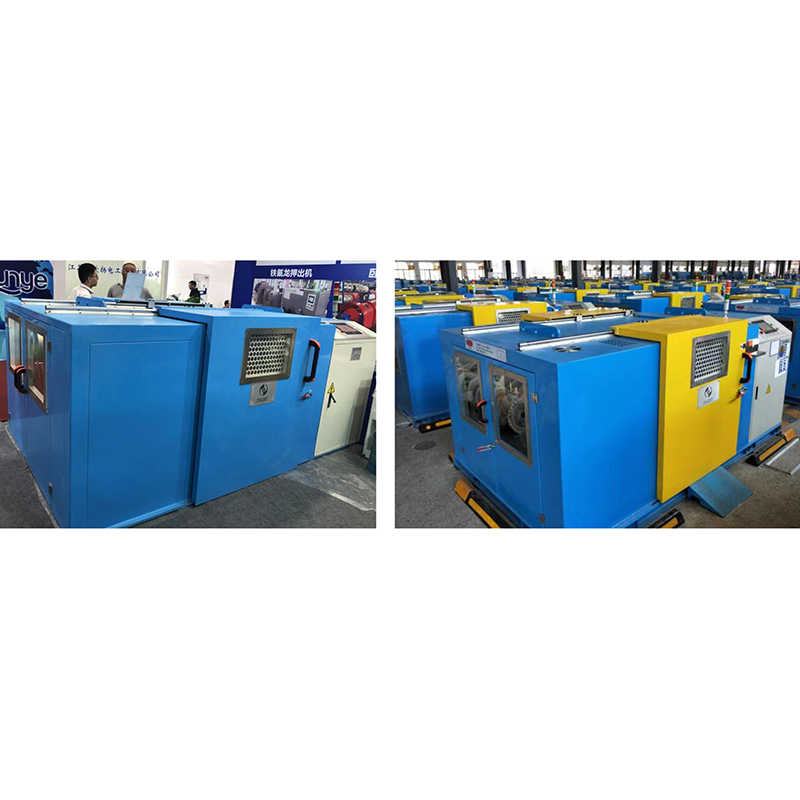 Triple Stranding Machine Manufacturers, Custom Factory - Jiangsu Newtopp Precisi Jiangsu Newtopp Precision Machinery Co., Ltd on Kiinan Triple Stranding Machine -valmistaja ja mukautettu tehdas, Käyttö: Sopii CAT5... Näytä tuote →
Laatua säätelevät keskeiset prosessiparametrit
Neljällä parametrilla – putken pituus, putken suunta, langan kireys ja täyttökerroin – on suurin vaikutus säikeen johtimen suorituskykyyn.
- Levyn pituus: aksiaalinen etäisyys yhdelle 360° lankakääreelle. Samankeskisten säikeisten johtimien asennuspituus on yleensä 10-14 kertaa kerroksen ulkohalkaisija. Tyypillinen konetoleranssi on ±3 %, mutta suurnopeusradat voivat vaatia tiukempaa ohjausta.
- Asennussuunta: Useimmissa vakiokaapeleissa käytetään oikeanpuoleista asennusta, mutta viimeisen kerroksen suunnan on vastattava alavirran eristyslinjaa ja liitinrakennetta. Väärä asennussuunta voi aiheuttaa ennenaikaisen häiriön päätyksessä.
- Johdon kireys: yksittäisen langan kireyden tulee olla mahdollisimman lähellä yhtä suurta. Käytännön sääntö on pitää jännitys 2–5 %:ssa langan murtokuormasta; suurempi jännitys voi katkaista langan, ja pienempi jännitys aiheuttaa löysää säiettä.
- Täyttökerroin: todellisen johtimen metallipinta-alan suhde rajattuun pyöreään pinta-alaan. Kompakti kertaus voi nostaa tämän noin 75 %:sta yli 90 %:iin, mikä pienentää kaapelin halkaisijaa ja materiaalikustannuksia.
Oikean Stranding-koneen valinta
Oikea punoituskone on se, joka vastaa johtimen rakenteen vaadittua geometriaa, materiaalia ja tuotantonopeutta koneen kierreominaisuuksien kanssa.
- Määritä johtimen rakenne. Luokan 2 samankeskinen kierrejohdin (esim. IEC 60228) vaatii planeetta- tai jäykän säikeistimen; joustava luokan 5 tai 6 johdin toimii hyvin kaksois- tai takaisinkierretyssä säielinjassa.
- Arvioi materiaali. Pehmeät kuparilangat vaativat hellävaraista käsittelyä, joten kaksoiskierrekoneet, joissa on tarkka jännityssäätö, sopivat hyvin; alumiini- tai metalliseoslangat voidaan ajaa putkimaisilla langoilla suurella nopeudella.
- Arvioi tarvittava teho. Kaksoiskierrekoneet tuottavat kaksi kierrosta kierrosta kohden, joten ne tarjoavat usein alhaisimmat kustannukset metriltä yksinkertaisille kompakteille säikeille. Mutta kun tiukka asennustoleranssi on elintärkeää, planeettakoneen alempi nopeus on hyväksyttävä kompromissi.
- Harkitse lattiatilaa ja huoltoa. Keula- ja putkimaiset nauhat ovat kompakteja ja helpompia huoltaa kuin suuret planeettahäkit, jotka vaativat huomattavan lattiapinta-alan ja raskaan perustuksen.
Yleisimmät viat ja niiden ehkäisy
Useimmat kertymisvirheet johtuvat epäyhtenäisestä jännityksestä, kuluneista ohjaimista tai väärästä asetuksesta. Alla olevassa taulukossa on lueteltu yleisimmät viat ja niiden korjauskeinot.
| Vika | Tyypillinen syy | Ennaltaehkäisy |
|---|---|---|
| Lintuhäkki (lanka nousee säikeestä) | Riittämätön taaksepäin kääntyminen taivutuksen aikana; liiallinen säikeen jännitys | Käytä takaisin-kierretty maksu; vähentää vetoakselin jännitystä; lisää ohjausrullien määrää |
| Johdon katkeaminen | Ohjainten purseet; liian korkea yksittäisen langan kireys | Kiillota kaikki yhteyspisteet; aseta jännitys 2–5 %:iin murtokuormasta; lisää kireyden valvonta jokaiseen lankaan |
| Yli-/alamittainen halkaisija | Kulunut sulkeminen kuolee; väärä lanka-aihio | Vaihda suutin säännöllisesti; tarkista edeltävä pituus vähintään kerran vuorossa |
| Epäsäännöllinen pituus | Nopeusvaihtelu vetoakselin ja pyörivän osan välillä | Käytä suljetun silmukan servo-ohjausta; kalibroida takometrit; ylläpitää vakaata linjanopeutta |
Usein kysytyt kysymykset
Vastaukset yleisimpiin karsintakysymyksiin palaavat yhdelle periaatteelle: koneen on vastattava johtimen rakennetta ja prosessin on oltava jännitysohjattu.
Mitä eroa on rypyttämisellä ja karkealla?
Niputtaminen on ei-geometrinen kierre, jossa johdot asetetaan satunnaisesti yhteen suuntaan, usein lyhyellä pituudella, ja sitä käytetään joustaviin hienolankajohtimiin. Stranding sitä vastoin tuottaa säännöllisen kierteisen kuvion, jolla on hallittu nousu ja suunta, mikä antaa johtimelle määritellyn geometrian ja paremman väsymissuorituskyvyn. Keräysprosessissa langat sijoitetaan erillisiin kerroksiin, kun taas nipputuksessa ne eivät ole.
Pystyykö yksi kertauskone käsittelemään kaikkia johtimia?
Yksikään kone ei voi kattaa kaikkia malleja. Planetaarinen lanka antaa tarkimman asennuksen ja on suositeltava suurille tehojohtimille, kun taas kaksoiskierre on paljon nopeampi pienille joustaville kaapeleille. Erittäin hienoille johtimille vaihtoehto on kolminkertainen kierrekone, ja peruuttamista tarvitseville pareille tarvitaan takaisinkierretty parinauha. Useimmat tehtaat käyttävät kahta tai kolmea eri konetyyppiä.
Mitä back-twist on ja milloin sitä tarvitaan?
Taaksepäin kierre on ylimääräinen kierto, joka kohdistetaan langaan lopputuloksen aikana, jotta lanka ei muutu plastisesti vääntyessään kiristyskohtaan. Se on tarpeen, kun johtimen on pysyttävä kiertemättömänä johtimen muodostamisen jälkeen – esimerkiksi taipuisissa kaapeleissa, datakaapeleissa ja dynaamisissa sovelluksissa käytetyissä säikeissä johtimissa. Koneet, joissa on keulatyyppinen pyöritys, voivat lisätä takaisinkiertymislaitteen vääntöjännityksen kompensoimiseksi.
Miten jyrkäntymiskulma vaikuttaa joustavuuteen?
Lyhyempi nousu (asennuspituus) lisää johtimen joustavuutta ja dynaamista taivutusvastusta, mutta se lisää myös materiaalin käyttöä ja pienentää läpilyöntijännitteen marginaalia tietyllä eristeen paksuudella. Pidempi nousu antaa suuremman jäykkyyden ja pienemmän tasavirtavastuksen. Joustavien kaapeleiden standardiväli on noin 8-12 kertaa kerroksen halkaisija, kun taas kiinteästi asennetuissa kaapeleissa käytetään usein 12-16 kertaa.
Viimeisiä ajatuksia
Keräyskoneprosessi ei ole vain mekaaninen kiertotoiminto; se on tarkka valmistusvaihe, joka määrittää johtimen mekaanisen ja sähköisen suorituskyvyn. Kaapelivalmistajalle suurimmat hyödyt tulevat konetyypin sovittamisesta tuoteperheeseen, neljän laatuparametrin hallintaan ja kuljettajien kouluttamisesta tarkkailemaan jännitykseen liittyviä vikoja. Oikeilla laitteilla ja kurinalaisuutta käytettäessä karkastumisprosessi voi sujua suurella nopeudella laadusta tinkimättä.