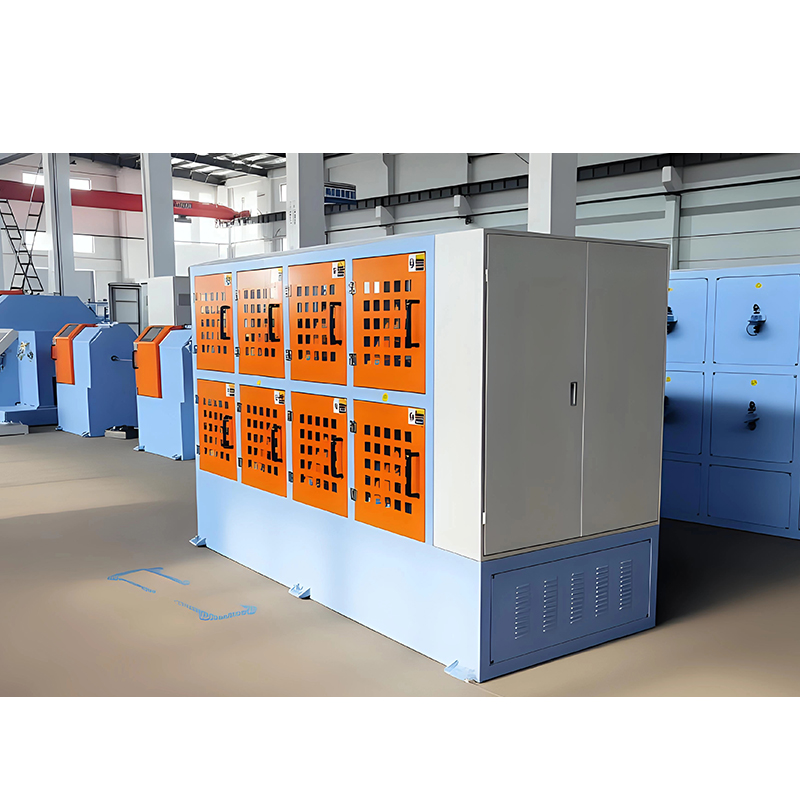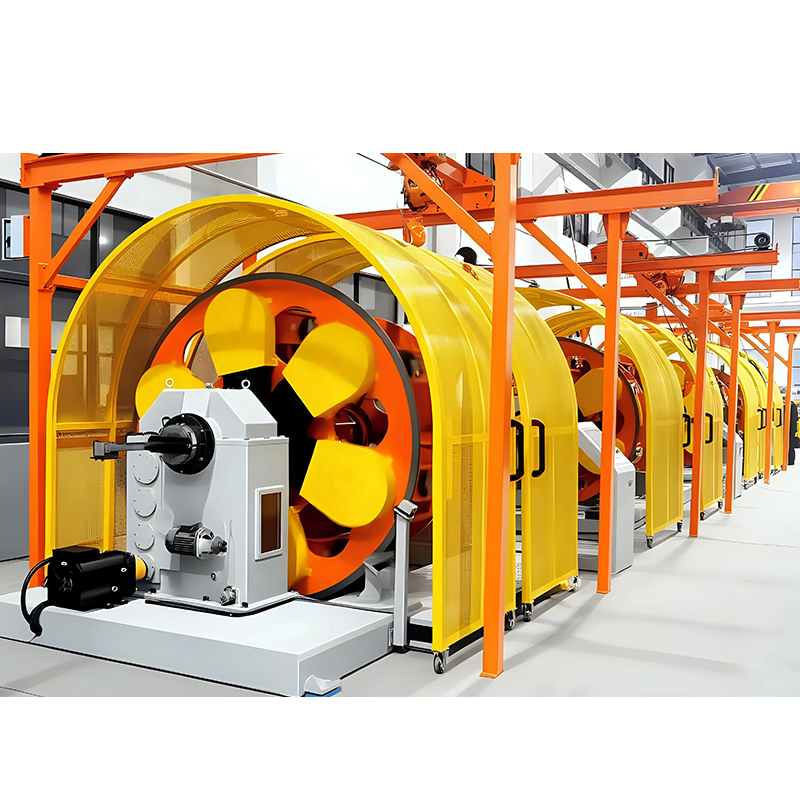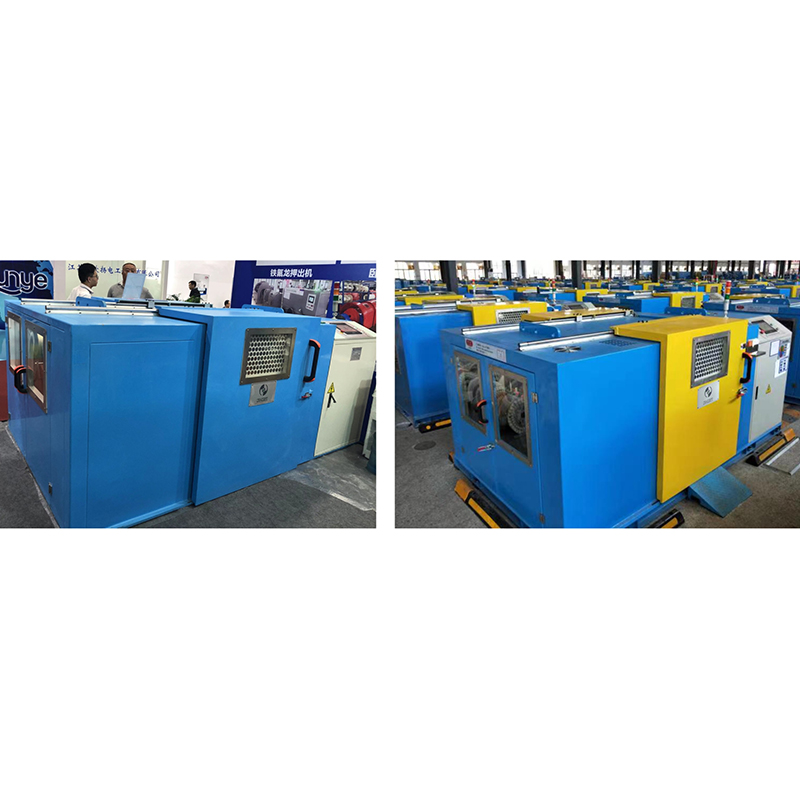




Mikä on silikonikumikaapelin valmistuskone?
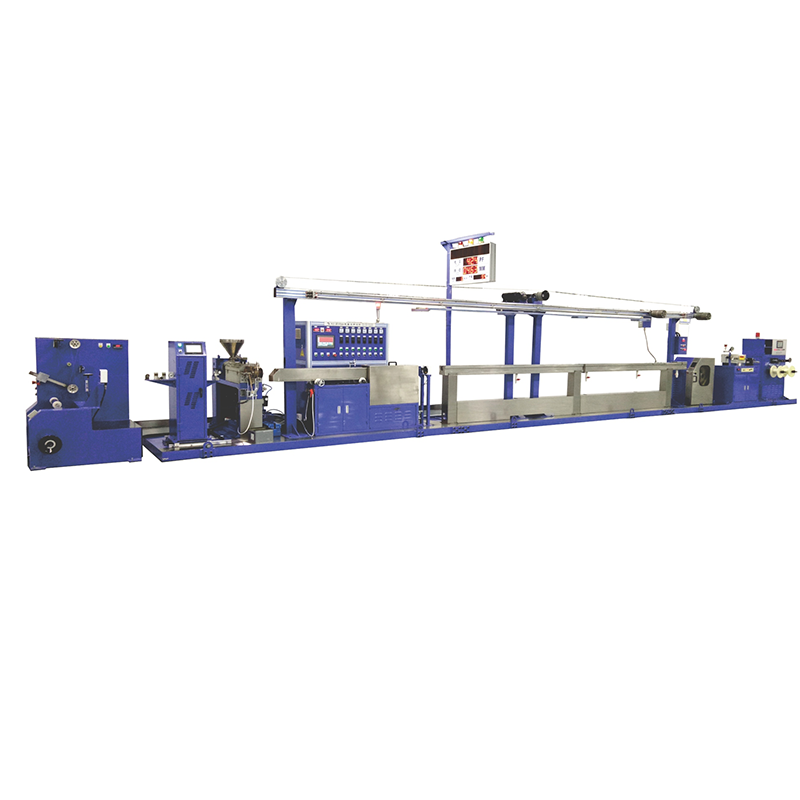
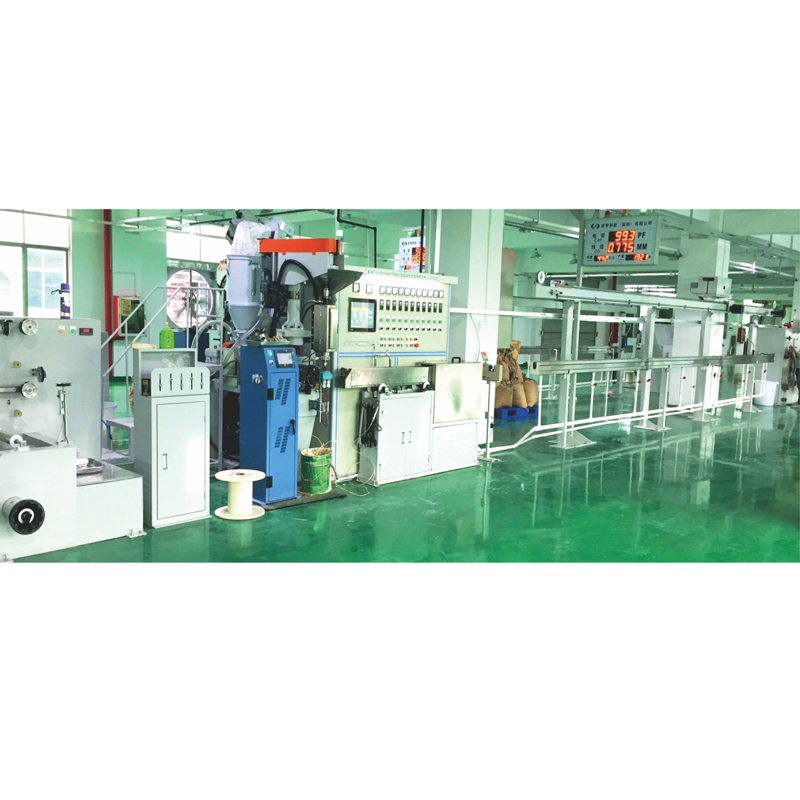
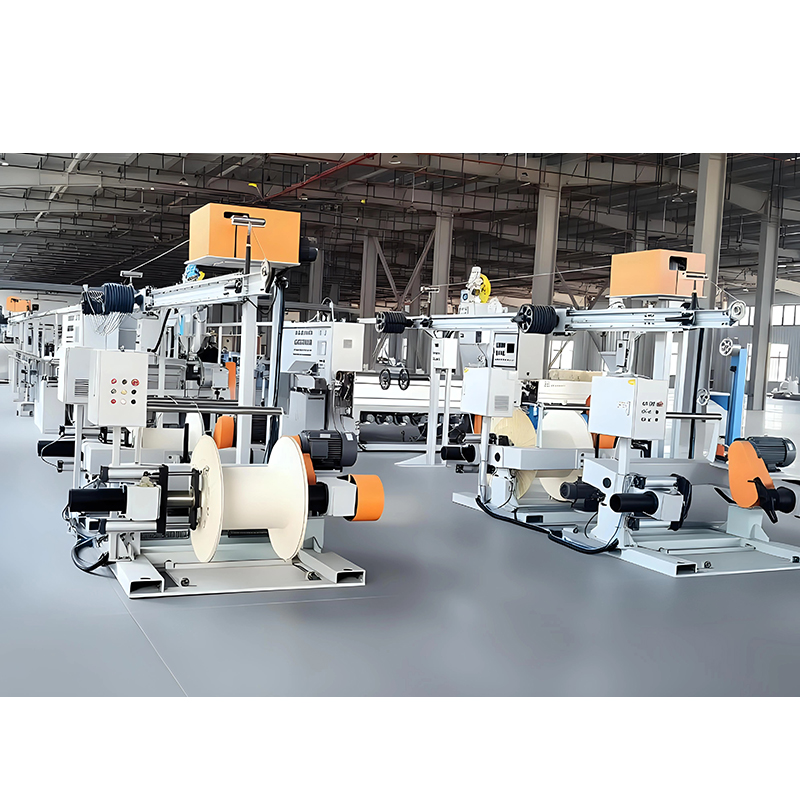
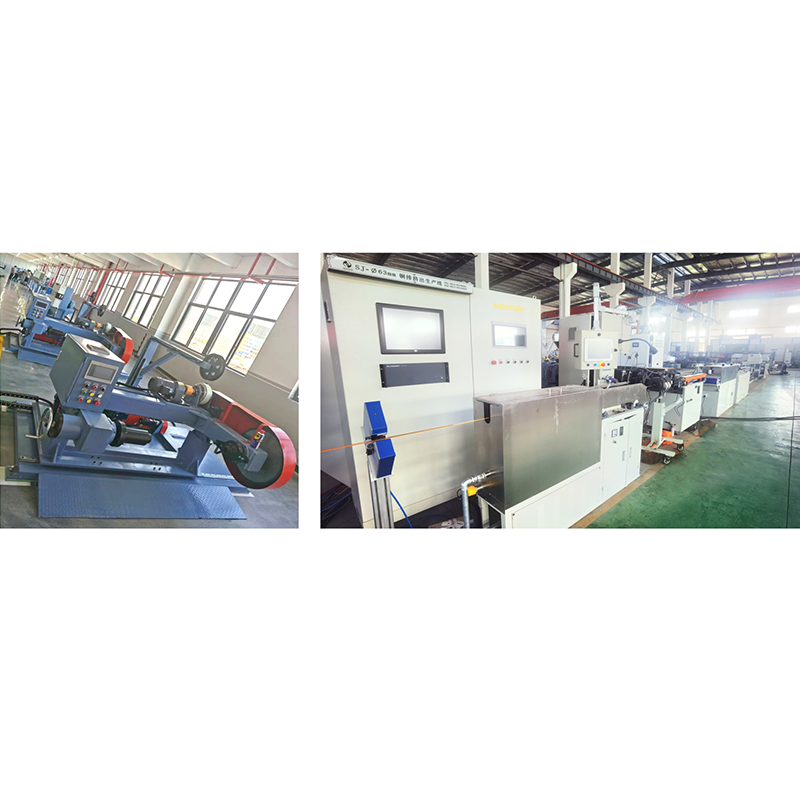
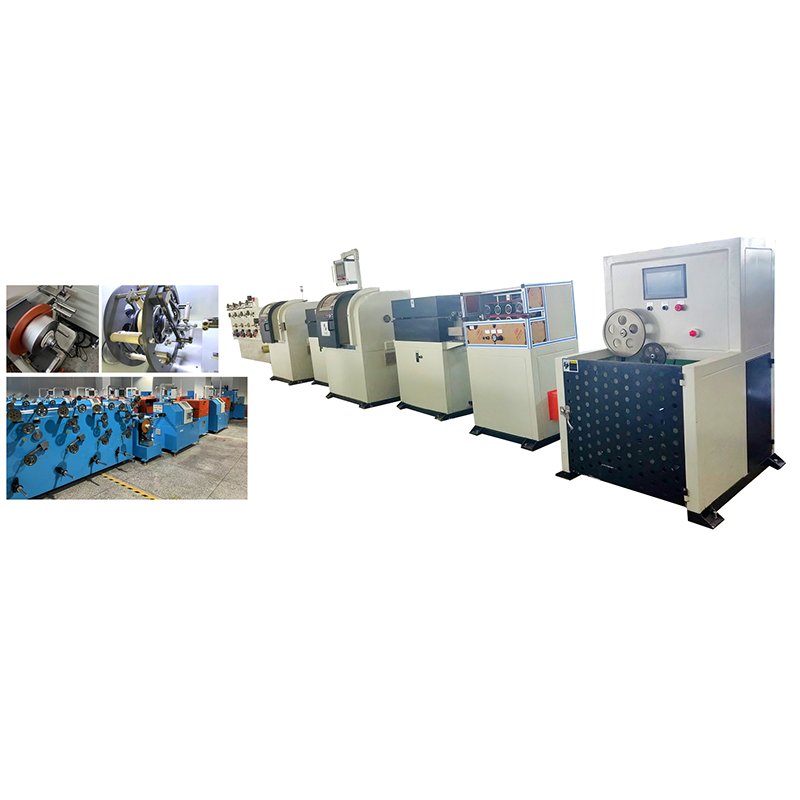
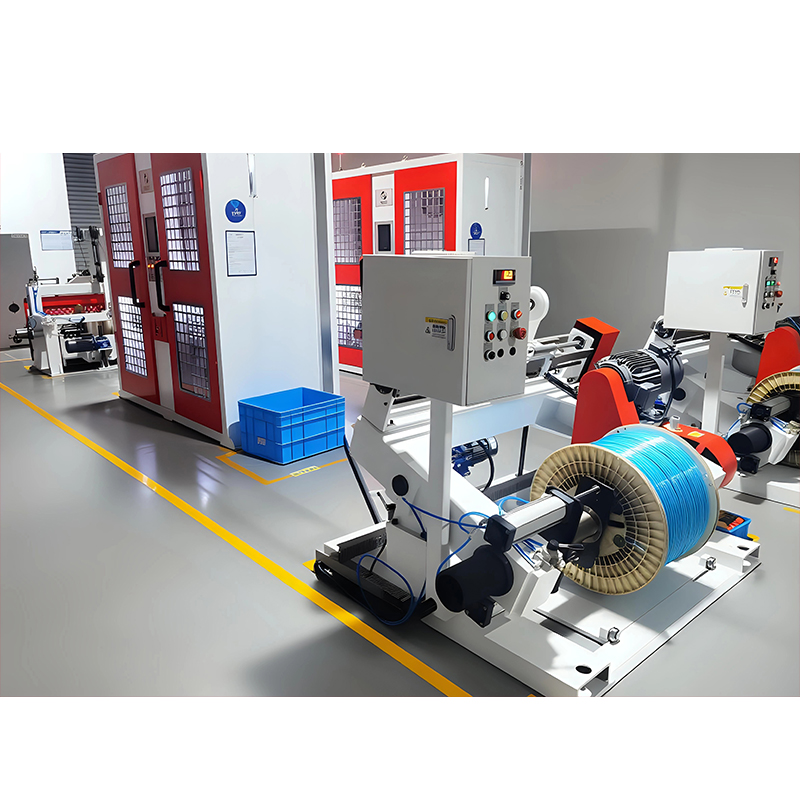
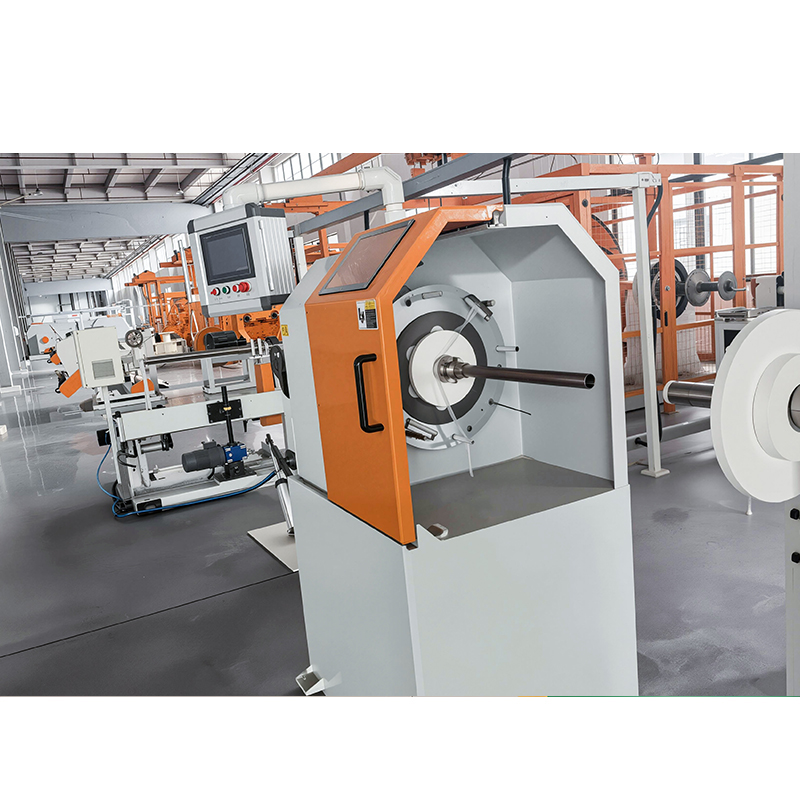
Silikoninen kumi kaapelinvalmistuskone on täydellinen suulakepuristuslinja, joka levittää kovettumatonta silikonikumia johtimen ympärille, vulkanoi sen kuumailmakovetuskanavaan ja jäähdyttää ja kelaa sitten valmiin kaapelin. Tuotannon kannalta se ei ole yksi puristin tai kelauskone; se on koordinoitu konesarja, jossa suulakepuristimen, kovetusosan, jäähdytyskaukalon ja oton on sovitettava yhdisteen kovettumiskäyttäytymiseen ja kaapelin seinämän paksuustoleransseihin.
Silikonikumi on kertamuovi, joten sitä käsitellään eri tavalla kuin PVC:tä tai polyeteeniä. Yhdiste tulee kylmäsyöttöekstruuderiin vulkanoimattomana kumina, se on silloitettava ekstruusion jälkeen, eikä se voi sietää kestomuoviin käytettävää korkeakitkaruuvia. Perinteiseen eristykseen suunniteltu linja ei tuota yhtenäisiä silikonikerroksia ruuvin nopeudesta riippumatta. Jos haluat yleisen selvityksen ekstruusiolinjojen kokoonpanosta, katso kattava kaapelipuristuslinjojen opas.
Silikonikumiekstruusiolinjan ydinkomponentit
Jokainen silikonikumikaapelilinja on rakennettu viidestä toiminnallisesta asemasta, ja niiden tekniset tiedot ovat tiiviisti yhteydessä toisiinsa. Suuritehoisen suulakepuristimen valitseminen ilman yhtä pitkää kovetusosaa pakottaa linjan kulkemaan hitaammin.
| Komponentti | Toiminto | Valintahuomautus |
|---|---|---|
| Kylmäsyöttöinen kumiekstruuderi | Pehmittää silikoniseoksen ja toimittaa sen ristipäähän | Lämpötila-ohjattu tynnyri; L/D-suhde on yleensä 12:1 - 20:1 |
| Ristipää kuolee | Ohjaa johdinta ja levittää tasaisen kumikerroksen | Suulakegeometria ja keskikohdistus ohjaavat seinämän paksuuden samankeskisyyttä |
| Kuumailmavulkanointikanava | Silloittaa silikoniseoksen vakaaksi elastomeeriksi | Pituuden ja lämpötilaprofiilin on vastattava yhdisteen kovettumiskäyrää |
| Jäähdytyskaukalo | Alentaa kaapelin lämpötilaa ennen käyttöönottoa | Porrastettu vesijäähdytys estää lämpöshokin ja huokoisuuden |
| Nosto ja nouto | Vedä kaapelia tasaisella jännityksellä ja kelaa sen rumpuille | Nopeuden vakaus vaikuttaa suoraan halkaisijaan ja soikeaisuuteen |
Kuinka silikonikumikaapelin tuotantoprosessi toimii
Prosessissa on viisi eri vaihetta, ja jokaisella on erityinen vaikutus eristyksen laatuun.
- Syötä silikoniseos kylmäsyöttöekstruuderiin, jossa ruuvi kuljettaa ja pehmittää sen ilman kestomuoviin käytettyä suurta kitkalämpöä.
- Purista johtimen ympäri ristipään läpi muodostaen samankeskisen kerroksen kupari- tai säikeisen johtimen päälle.
- Vulkanoi kaapeli kuumailmakanavassa, jossa peroksidikatalysaattori silloi kumin vakaaksi elastomeeriksi.
- Jäähdytä kaapelia vähitellen vesikaukalossa mittojen lukitsemiseksi ja huokoisuuden estämiseksi.
- Mittaa halkaisija ja vedä valmis kaapeli rumpuihin hallitulla kireydellä.
Kovettumisaika riippuu seinämän paksuudesta; tyypillisessä 2 mm:n silikoniseinässä kovetuskanava voi ulottua 12-30 metriä suurnopeusradalla. Yksijohtimiin silikonieristettyihin kaapeleihin – moottorin johdot, lämmityskaapeli ja laitejohdot – keskittyville valmistajille erityinen ydinjohtimien eristysekstruusiolinja integroi ekstruuderin, kovetuskanavan, jäähdytyksen ja oton yhdeksi konesarjaksi, mikä lyhentää käyttöönottoa ja yksinkertaistaa prosessin ohjausta.
Silikonikumi vs. PVC vs. PTFE: Materiaalien vertailu
Materiaalivalinta, enemmän kuin kone, määrää valmiin kaapelin lämpötilaluokan ja hinnan.
| Omaisuus | Silikoni kumi | PVC | PTFE/FEP |
|---|---|---|---|
| Jatkuva lämpötila-alue | -60°C - 200°C | -40 °C - 105 °C | -200 °C - 260 °C |
| Matalissa lämpötiloissa joustavuus | Erinomainen | Huono tai kohtalainen | Hyvä |
| Liekin suorituskyky | Itsestään sammuva lisäaineilla | Itsestään sammuva | Erinomainen |
| Käsittelyn vaikeus | Vaatii vulkanoinnin | Helppoa | Erittäin vaikeaa |
| Suhteellinen materiaalikustannus | Korkea | Matala | Erittäin korkea |
Käytännön viesti kaapelinvalmistajalle on se silikonikumi ansaitsee sijoituksensa, kun vaaditaan jatkuvaa yli 150°C:n käyttölämpötilaa ja kylmäjoustavuutta . Tavallisessa sisäjohdotuksessa PVC on halvempaa käsitellä. Äärimmäisissä ympäristöissä PTFE tarjoaa korkeamman arvosanan, mutta paljon korkeammilla materiaali- ja käsittelykustannuksilla. Konevalinta noudattaa tuotespesifikaatioita, ei päinvastoin.
Kuinka valita silikonikumikaapelin valmistuskone
Valinta alkaa kaapelin määrittelystä ja tavoitelähdöstä, jonka jälkeen etenee ohjaustarkkuuden ja toimittajakyvyn kautta.
Määritä ensin kaapelin tiedot
Valitse eristyksen lämpötilaluokka, johtimen koko, seinämän paksuus ja sovellettava standardi ennen koneiden vertailua. Nämä parametrit määrittävät kovettuneen seinämän vaatimuksen, joka määrittää suuttimen geometrian ja kovetuskanavan vähimmäispituuden. 180 °C:n ja 200 °C:n kaapelissa voidaan käyttää erilaisia silikoniyhdisteitä, joilla on erilaiset kovettumiskäyrät.
Yhdistä linjan nopeus kovettumiskapasiteettiin
Linjan nopeutta rajoittaa kovettumisaika, ei vain ruuvin ulostulo. Jos kovetusosa on liian lyhyt, käyttäjän on hidastettava linjaa, kunnes seos on täysin silloitettu. Kun toimittaja ilmoittaa nopeuden, kysy, mihin johtimen halkaisija, seinämän paksuus ja seos nopeus viittaa.
Arvioi seinän paksuuden säätö
Samankeskinen eristys on silikonikaapelin näkyvin laatuominaisuus. Muotin kohdistus, vetojännityksen vakaus ja suljetun silmukan halkaisijan mittaus vaikuttavat kaikki, joten varmista, että linja sisältää mittauspalautteen manuaalisen säädön sijaan. Tarkkuuskaapeleiden suulakepuristuslaitteiden yksityiskohdat selventävät, mitä mittaus- ja ohjauspaketissa kannattaa etsiä.
Vahvista prosessituki ja huoltopalvelu
Ensimmäisessä tuotantokokeessa koneen todellinen käyttäytyminen ilmenee. Toimittaja, joka ottaa linjan käyttöön yhdisteelläsi, kouluttaa käyttäjiäsi ja pitää varaosat ja prosessidokumentaation valmiina, poistaa suurimman osan riskeistä uudesta linjasta.
Yleisiä ongelmia ja niiden välttämistä
Useimmat silikonikumikaapeleiden viat ovat jäljitettävissä neljään perimmäiseen syyyn.
- Huokoisuus: kosteus tai haihtuvat sivutuotteet loukkuun vulkanoinnin aikana; ratkaistaan materiaalin kuivauksella ja oikealla lämpötilaprofiililla.
- Epäkeskinen eristys: väärin kohdistettu suutinpää tai epävakaa syöttöjännitys.
- Alikovetus: kovetusosa liian lyhyt tai kuuman ilman lämpötila liian alhainen linjanopeuteen nähden.
- Pinnan repeämä tai karheus: väärä ruuvin nopeus, riittämätön tynnyrin jäähdytys tai sopimaton muottipinnan pituus.
Jokaisella näistä vikatiloista on oma korjauspolku, ja lankaekstruuderikoneiden vianmääritysoppaamme kattaa perimmäiset syyt ja korjaukset systemaattisesti.
Miksi koko järjestelmäkokemus on tärkeä
Kun ekstruuderi, kovetusosa ja vastaanotto tulevat eri toimittajilta, vastuu linjan suorituskyvystä jaetaan. Valmistaja, joka rakentaa täydellisen konejonon, ohjaa rajapintoja, mikä helpottaa mittojen yhdenmukaisuutta ja kovettumisen vakautta. Jiangsu Newtopp Precision Machinery on suunnitellut ja rakentanut kaapelien suulakepuristus-, kertaus- ja teippauslaitteita vuodesta 2004 lähtien, ja sillä on oma T&K-keskus, tarkkuuskoneistuslaitos ja kolme tuotantolaitosta saman organisaation alaisuudessa.
Monikerroksisissa rakenteissa ulompi silikonivaippa levitetään toisella kierrolla langan ja kaapelin vaipan vaipan ekstruusiolinjalle, joka on mitoitettu suurempia nippuhalkaisijoita varten ja säilyttää saman lämpötilaprofiilin kovetuskanavan poikki. Sama organisaatio toimittaa myös kertaus- ja teippauskoneita, joten täydellinen silikonikaapelin tuotantoohjelma – johtimien kertaus, silikonieristys ja silikonivaippa – voidaan suunnitella ja tukea yhdestä lähteestä.
Usein kysytyt kysymykset
Mikä on silikonikumikaapelin valmistuskone?
Se on suulakepuristuslinja, joka koostuu kylmäsyöttöpuristimesta, ristipääsuulakkeesta, kuumailmavulkanointikanavasta, jäähdytyskaukalosta ja imuputkesta, ja se on rakennettu tuottamaan silikonikumieristeisiä johtimia tai silikonivaippaisia kaapeleita.
Onko silikonikumin ja silikonikumin välillä eroa?
Nämä kaksi termiä viittaavat samaan materiaaliperheeseen. Silikonikumi on polysiloksaanielastomeerien kemiallinen kuvaus; silikonikumi on yleinen alan lyhenne, jota käytetään konehauissa ja tuotenimissä.
Voiko PVC-ekstruusiolinja käsitellä silikonikumia?
Yleensä ei. Silikoni on kertamuovi, joka on vulkanoitava ekstruusion jälkeen, joten linja tarvitsee kuumailma- tai höyrykovetusosan. PVC-ekstruuderin ruuvigeometria poikkeaa myös silikonille vaadittavasta kylmäsyötteen kumiruuvista.
Miksi silikonikuminauha tarvitsee pitkän kovettumiskanavan?
Koska vulkanointi vaatii lämpöä ja viipymisaikaa polymeerin silloittamiseen. Kovettumispituus määrittää linjan maksiminopeuden tietylle seinämäpaksuudelle; sen lyhentäminen yksinkertaisesti vähentää tuotantoa.
Millaisen lähtönopeuden silikonikaapelilinja voi saavuttaa?
Tyypillisiä pieniä silikonisia rakennuslankoja valmistetaan nopeudella 20-80 m/min riippuen johtimen koosta, seinämän paksuudesta ja kovettumisosan pituudesta. Raskaat rakenteet kulkevat hitaammin, koska lämmön täytyy tunkeutua paksumman kumiseinän läpi.
Kuinka valitsen silikoni- ja PTFE-eristeen välillä?
Vertaa jatkuvaa lämpötilaa, joustavuutta ja ympäristöä. Silikoni kattaa useimmat korkeiden lämpötilojen ja joustavien kaapelien tarpeet pienemmillä materiaalikustannuksilla kuin PTFE, kun taas PTFE valitaan silloin, kun äärimmäiset yli 200 °C lämpötilat ovat pakollisia.