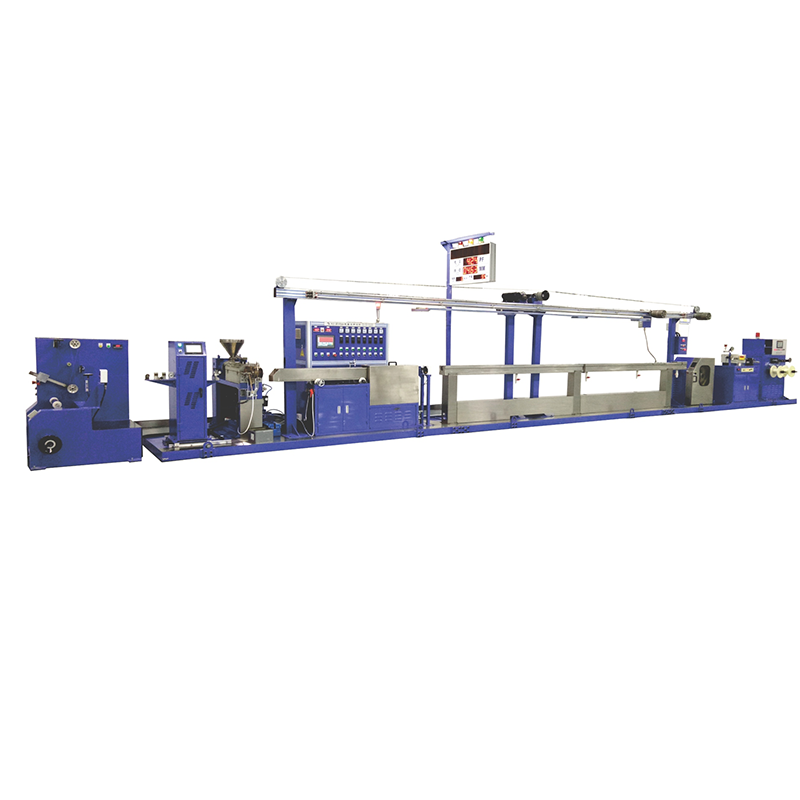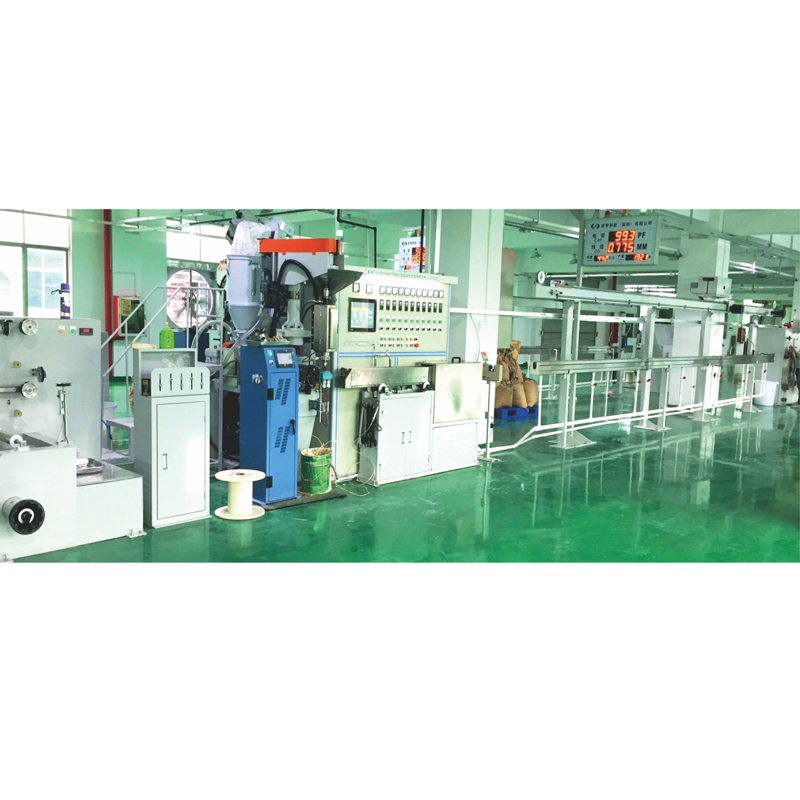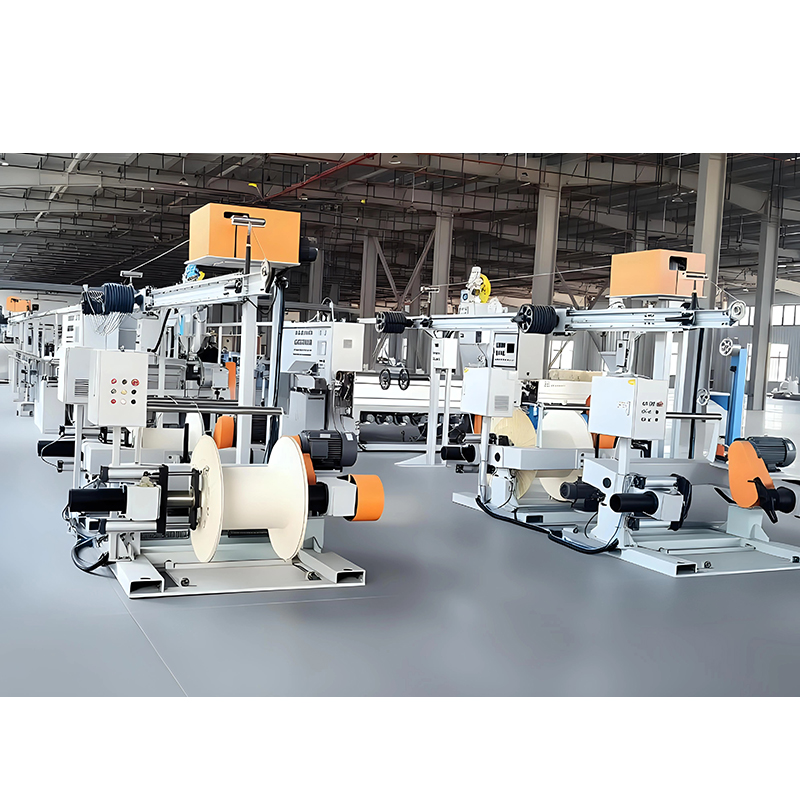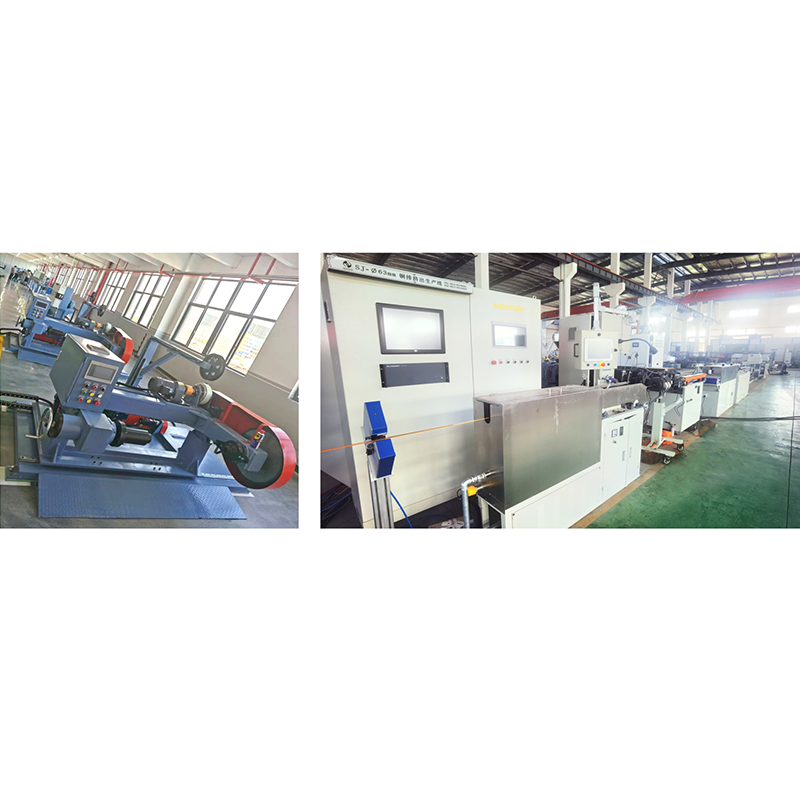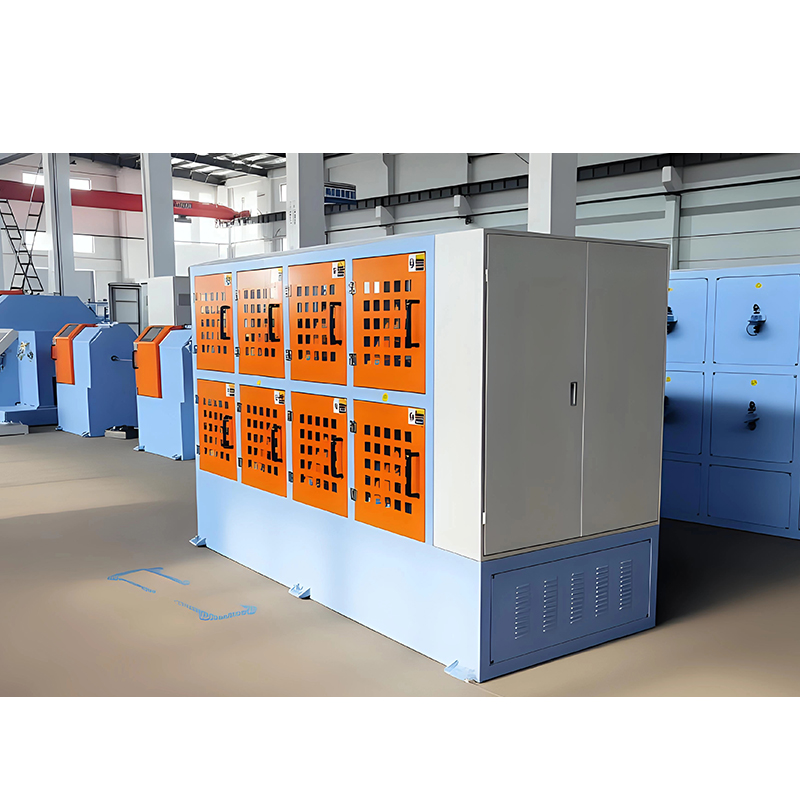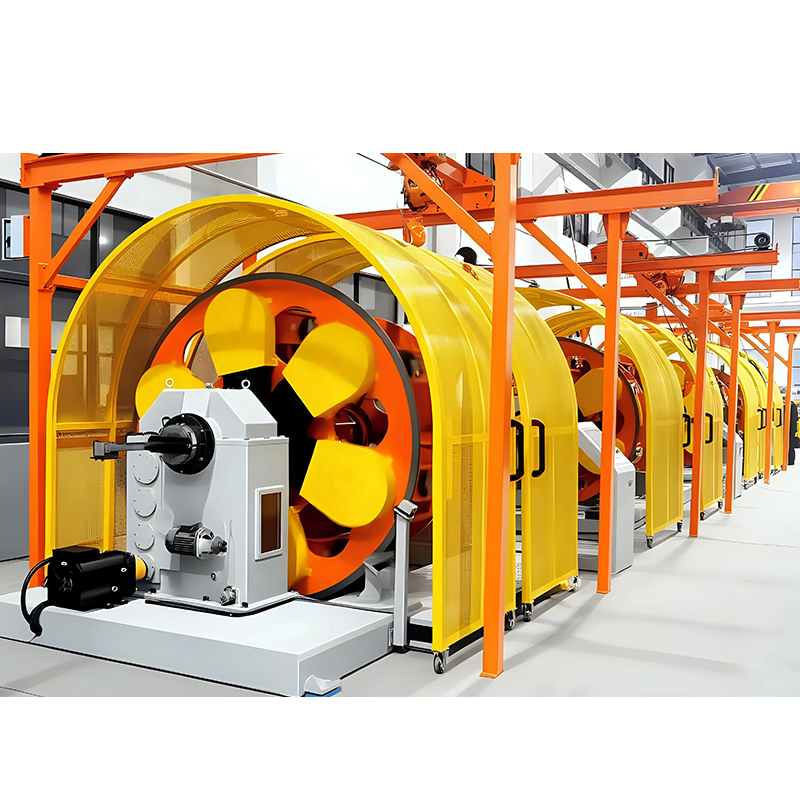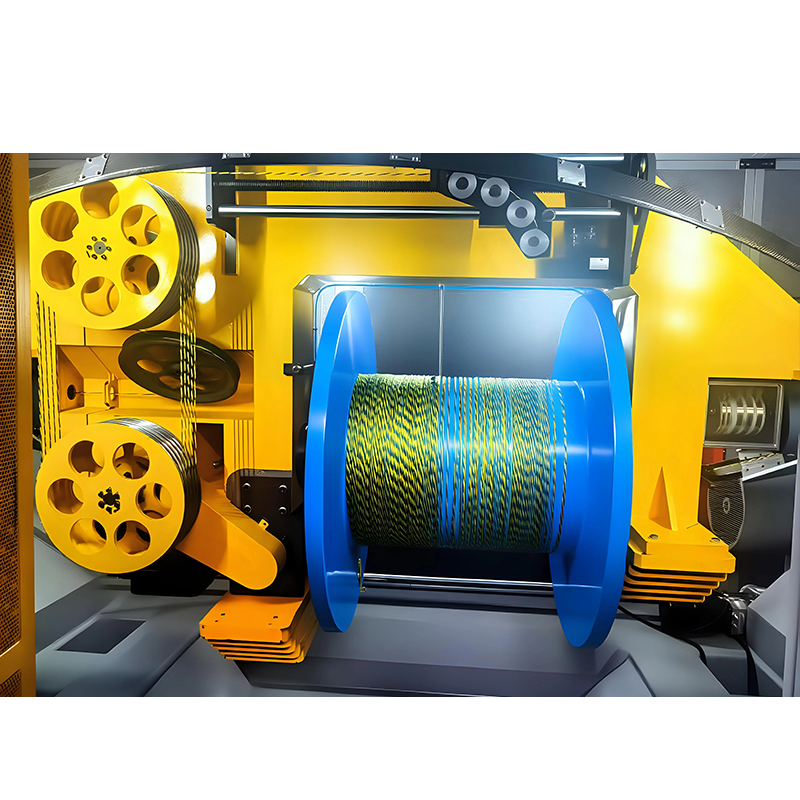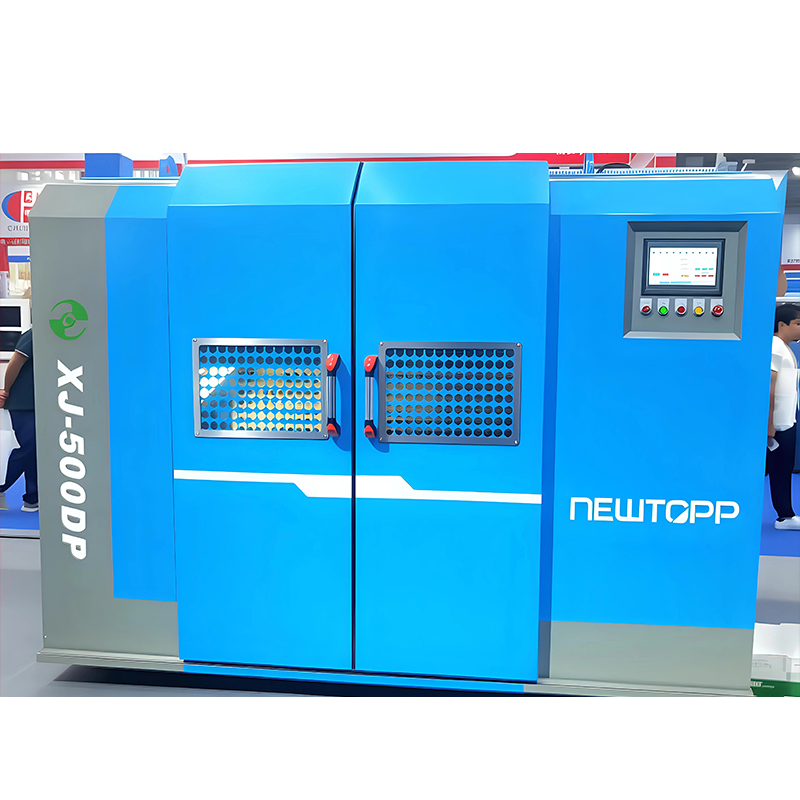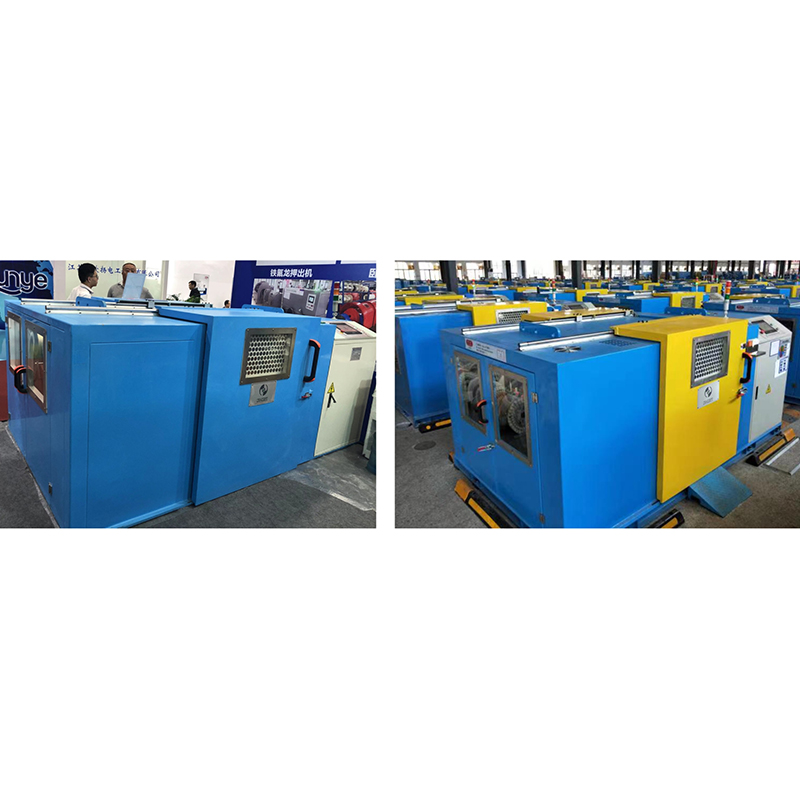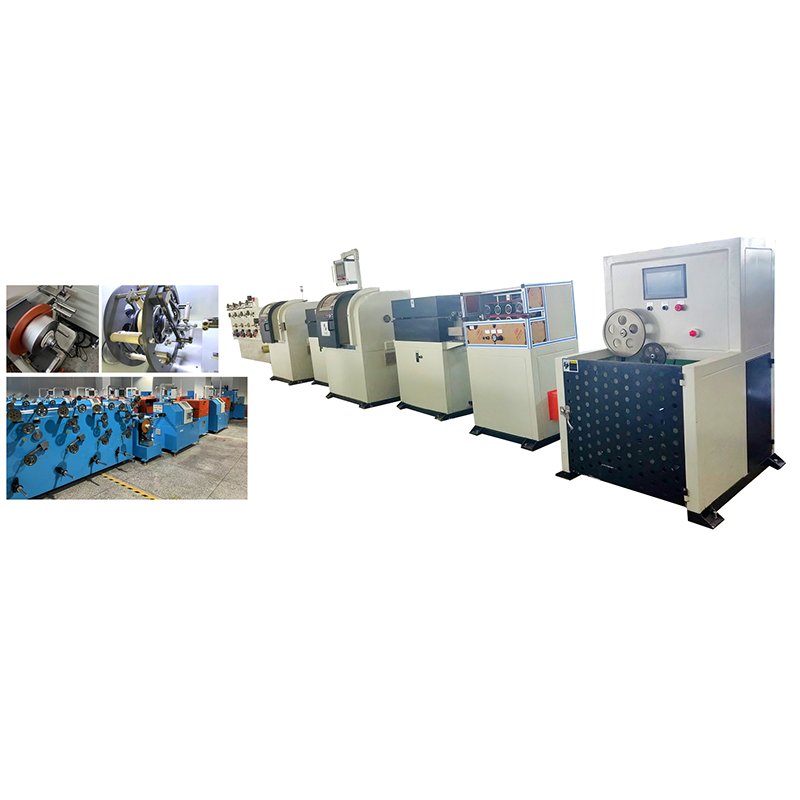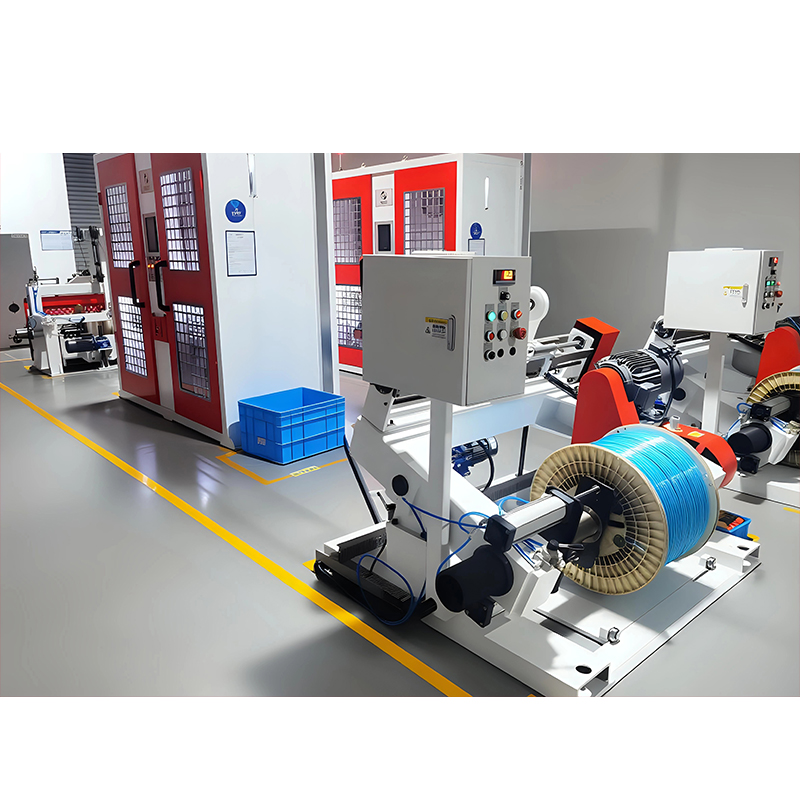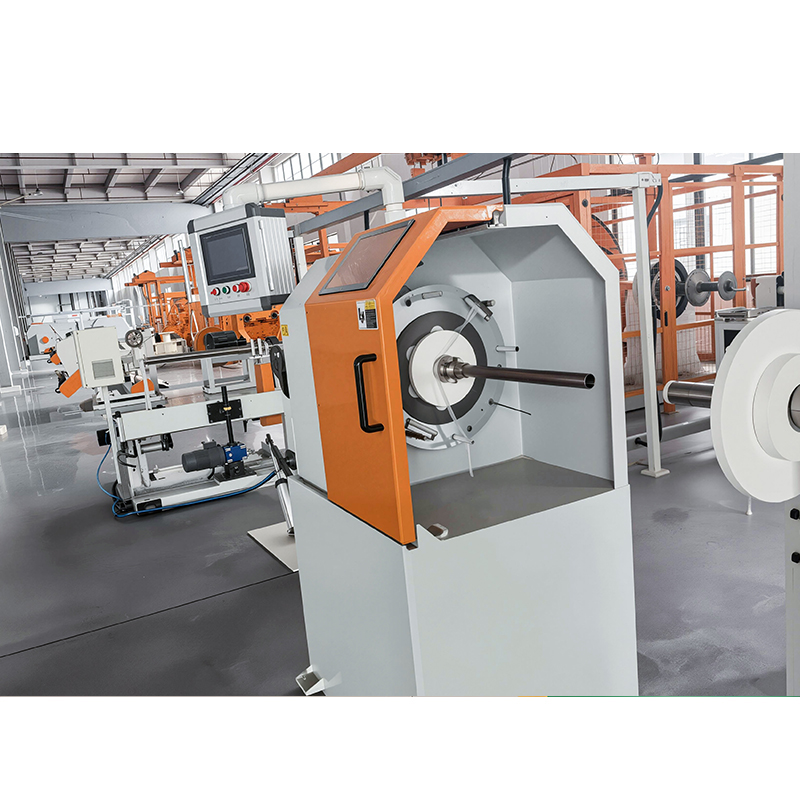




A:n strateginen rooli LAN-kaapelin valmistuskone nykyaikaisessa verkkoinfrastruktuurissa
A LAN-kaapelin valmistuskone määrittää suoraan nopeiden Ethernet-verkkojen signaalin eheyden ja suorituskyvyn ohjaamalla samankeskisyyttä, kierteen pituutta ja eristeen seinämän paksuutta mikronitason tarkkuudella. Aikakaudella, jolloin kategorioiden 6A ja 8 kaapelointi tukee 25GBASE-T- ja 40GBASE-T-palvelinkeskuksia, tuotantolinjaan upotetut suulakepuristus- ja vääntötekniikat eivät ole enää vain valmistustyökaluja, vaan digitaalisen liitettävyyden kriittisiä mahdollistajia. Tämä artikkeli tarjoaa tosiasioihin perustuvan, tietoihin perustuvan tutkimuksen siitä, kuinka nämä koneet toimivat, mitkä toiminnalliset vertailuarvot määrittelevät luotettavan järjestelmän ja miksi investointipäätöksissä on siirryttävä kustannusten ennakkovertailuista pitkän aikavälin tarkkuuden tuottoon.
1. Markkinoiden dynamiikka ja tuotantomäärävaatimukset
Strukturoidun kaapeloinnin maailmanlaajuisen kysynnän ennustetaan kasvavan yli 8 %:n vuotuisella kasvuvauhdilla vuoteen 2030 mennessä, mikä johtuu hyperscale-palvelinkeskusten laajennuksista ja yritysten 5G-backhaul-päivityksistä. Yksi nopea LAN-kaapelin valmistuskone 1 200 metrin nopeudella minuutissa toimiva laite pystyy tuottamaan noin 2 800 kilometriä kategorian 6 UTP-kaapelia kuukaudessa kolmen vuoron aikataulussa, mikä yhdistää investoinnit suoraan saavutettaviin sopimusten toteutumisasteisiin.
Tuotantonopeuden vertailuarvo
Huippuluokan linjat saavuttavat 1 200 - 1 500 metriä minuutissa Kissa 6 UTP:llä, kun taas Kissa 8 S-FTP toimii tyypillisesti 400 - 600 metrillä minuutissa monimutkaisempien suojaus- ja teippausvaiheiden vuoksi.
Maailmanlaajuinen lähetysmäärä
Johto- ja kaapelikoneiden vuotuiset maailmanlaajuiset toimitukset ylittivät 24 000 yksikköä vuonna 2023, ja alan tuotantoraporttien mukaan LAN-kaapelien puristus- ja kiertolinjat edustavat noin 12 prosenttia tästä määrästä.
Raaka-aineen läpijuoksu
Yksi suulakepuristuslinja käsittelee 180–260 kilogrammaa suuritiheyksistä polyeteeniä tai fluorattua eteenipropeenia tunnissa riippuen johdinmittasta ja eristeen paksuusvaatimuksista.
2. Korkean tarkkuuden tekninen ydinarkkitehtuuri LAN-kaapelin valmistuskone
Valmiin kaapelin suorituskyky on lukittu kolmen peräkkäisen prosessin aikana: johtimen maksu ja esilämmitys, eristeen puristaminen ja parien kiertäminen takaisinkierreohjauksella. Kaikki poikkeamat näissä vaiheissa muuttuvat suoraan tuottohäviöiksi tai vieraiden ylikuulumisen heikkenemiseksi.
2.1 Eristeen ekstruusio ja kapasitanssin stabiilisuus
Kapasitanssin varianssin on pysyttävä plus-miinus 1,5 pikofaradissa/metri, jotta impedanssin tasaisuus taataan 100 ohmilla. Tämä saavutetaan laserhalkaisijamittareiden ja suljetun silmukan nostonopeuden säätimellä, joka on integroitu laitteeseen LAN-kaapelin valmistuskone . Tuotantokerrosten auditoinnit osoittavat, että kaksiakselisilla lasermikrometreillä varustetut linjat vähentävät eristyksen epäkeskisyyden alle 8 mikroniin verrattuna 22 mikroniin perinteisissä yksiakselisissa järjestelmissä.
- Johtimen esilämmityslämpötila: 80 - 110 celsiusastetta kiinteälle kuparille, mikä varmistaa tasaisen tarttuvuuden ja estää tyhjien syntymisen.
- Ekstruusiosulapaine: Ylläpito välillä 150 - 280 bar riippuen ruuvin rakenteesta ja materiaalilaadusta.
- Jäähdytysaukon pituus: Tyypillisesti 12–20 metriä, ja veden lämpötilavyöhykkeet on segmentoitu kiteisyyden hallitsemiseksi.
2.2 Parien kierto ja pituuden tarkkuus
Neljän parin väliset erot ovat välttämättömiä lähipään ylikuulumisen estämiseksi. Moderni LAN-kaapelin valmistuskone käyttää servokäyttöisiä taaksepäin kierrettyjä yksiköitä, jotka säilyttävät pituuden tarkkuuden plus tai miinus 0,5 millimetrin sisällä. Luokan 6A tyypilliset asennuspituudet vaihtelevat välillä 9,8–18,2 millimetriä neljässä parissa, ja kukin pari on erityisesti satunnaistettu jaksollisen kytkennän välttämiseksi.
| Kaapeli luokka | Max taajuus | Tyypillinen asennuksen pituusalue | Twist Back-Twist -suhde |
|---|---|---|---|
| Kissa 5e | 100 MHz | 12,0 - 25,0 mm | 1:1,02 |
| Cat 6 | 250 MHz | 10,0 - 20,5 mm | 1:1,04 |
| Kissa 6A | 500 MHz | 9,8 - 18,2 mm | 1:1,06 |
| Cat 8 | 2000 MHz | 6,5 - 15,0 mm | 1:1,08 |
Kierrätyspituusvaatimusten ja takaisinkierresuhteiden vertailu Ethernet-kaapeliluokkien välillä tehokkaassa LAN-kaapelin tuotantoympäristössä.
3. Kustannusrakenne ja sijoitetun pääoman tuottoanalyysi
Kokonaisomistuskustannukset a LAN-kaapelin valmistuskone ulottuu paljon laskuhintaa pidemmälle, ja energiankulutus, työkalujen kuluminen ja romumäärät ovat hallitsevia pitkän aikavälin tekijöitä. Aloitustason linja, joka kykenee Cat 6 -tuotantoon, voi maksaa 180 000 - 250 000 dollaria, kun taas täysin automatisoitu Cat 8 -yhteensopiva järjestelmä, jossa on kipinätestaus ja vaipan merkintä, maksaa yli 600 000 dollaria.
Energiankulutusprofiili
Keskialueen suulakepuristuslinja kuluttaa noin 85-110 kilowattia jatkuvan käytön aikana. Teollisuussähkön hinnalla 0,09 dollaria kilowattituntia kohden vuotuiset energiakustannukset ovat noin 78 000 dollaria olettaen 8 000 käyttötuntia vuoden 2024 tuotantoenergian vertailuarvojen mukaan.
Romumäärän vähentäminen
Koneet, joissa on automaattinen kapasitanssin ohjaus ja palatunnistin, vähentävät materiaalihukkaa 4,2 prosentista alle 1,8 prosenttiin. Tehdas, joka käsittelee 500 tonnia polyeteeniä vuodessa, merkitsee suoraa 145 000 dollarin säästöä vuodessa.
Työkalun elinkaari
Suulakepuristusruuvit ja tynnyrit vaativat tyypillisesti vaihdon 15 000–20 000 käyttötunnin jälkeen, kun taas vääntökoneen keulan hammaspyörät kestävät noin 12 000 tuntia ennen kuin tarkkuus heikkenee yli hyväksyttävien rajojen.
4. Valintakriteerit: Arviointi a LAN-kaapelin valmistuskone erityisille kaapelistandardeille
Hankintapäätösten tulisi perustua kaapelin tavoitesertifiointivaatimuksiin ja tuotannon skaalautumiseen teoreettisten enimmäismäärittelyjen sijaan. Seuraavat kriteerit muodostavat tiukan arviointiprosessin selkärangan.
- Taajuuskaistan sertifiointivalmius: Varmista, että linjan sähköinen testiintegraatio tukee verkkoanalysaattorin pyyhkäisyjä jopa 2 000 megahertsiin asti Cat 8 -hyväksyntää varten.
- Suojaussovellusmoduulit: S-FTP- ja F-FTP-rakenteissa koneessa on oltava tarkat pitkittäiset foliokäärintä- ja punontapäät, joiden jännityksen säätö on alle 0,5 newtonin vaihtelu.
- Linjassa oleva kipinätestijännite: Jatkuva DC-kipinätestaus 2,5–5 kilovoltilla eristystyypistä riippuen havaitsee neulanreiät ennen vaippaa, mikä vähentää kenttävikoja yli 60 prosenttia.
- Vaipan merkintä ja pituusmerkintä: Kuumakalvon tai mustesuihkun peräkkäinen pituusmerkintä 0,2 prosentin tarkkuudella on pakollinen strukturoidun kaapeloinnin sertifioinnissa ja varaston valvonnassa.
- Vaihtoaika: Hyvin suunniteltu linja mahdollistaa täydellisen vaihdon kaapelityyppien välillä alle 45 minuutissa verrattuna 90-120 minuuttiin vanhemmissa malleissa.
5. Parhaat toiminnalliset käytännöt ja suorituskyvyn optimointi
Maksimoi a LAN-kaapelin valmistuskone edellyttää ennaltaehkäisevien huoltoaikataulujen tiukkaa noudattamista ja prosessien reaaliaikaista seurantaa. Tuotantotiedot osoittavat, että 400 tunnin jaksolla ylläpidetyillä linjoilla saavutetaan 92 prosentin kokonaistehokkuus, kun taas 800 tunnin jaksolla ylläpidetyt linjat laskevat 78 prosenttiin.
- Kiinnityshihnan kireyden kalibrointi tulee tarkistaa 200 tunnin välein johtimen venymisen estämiseksi.
- Ekstruuderin ruuvijäähdytys veden virtauksen tulee pysyä 8-12 litran sisällä minuutissa materiaalin hajoamisen välttämiseksi syöttövyöhykkeellä.
- Kääntyvän pään voitelu korkean lämpötilan synteettinen rasva 300 tunnin välein vähentää laakerien rikkoutumisriskiä.
- Muotin puhdistustiheys vaikuttaa suoraan pinnan viimeistelyn tasaisuuteen ja sen pitäisi tapahtua jokaisen vuoron vaihdon yhteydessä.
6. Usein kysyttyjä kysymyksiä LAN-kaapelin valmistuskone Toiminnot
Mikä on nopean LAN-kaapelin tuotantolinjan tyypillinen takaisinmaksuaika?
Linja, joka tuottaa 2 500 kilometriä luokan 6 kaapelia kuukaudessa keskimääräisellä 22 prosentin bruttomarginaalilla, saavuttaa tyypillisesti täyden takaisinmaksun 18–26 kuukaudessa vuoden 2024 alan kustannusmallien perusteella. Energian optimointi ja alennetut romumäärät voivat lyhentää tätä 14 kuukauteen alueilla, joilla sähkötariffit ovat alhaisemmat.
Voiko yksi kone tuottaa sekä UTP- että suojattuja LAN-kaapeleita?
Kyllä, mutta se vaatii modulaarisen loppupään laitteiston, mukaan lukien sisäänvedettävät foliokäärintäyksiköt ja punospalkkiot. A LAN-kaapelin valmistuskone pikavaihtosuojausmoduuleilla konfiguroidut voivat vaihtaa UTP-, F-UTP- ja S-FTP-rakenteiden välillä, vaikka täydellisen uudelleenkonfiguroinnin sykliaika on keskimäärin 60–90 minuuttia riippuen käyttäjän pätevyydestä ja linjan suunnittelusta.
Miten johtimen laatu vaikuttaa koneen suorituskykyyn?
Kuparijohtimet, joiden halkaisijan toleranssi on tiukempi kuin plus tai miinus 0,002 millimetriä, ovat välttämättömiä vakaalle ekstruusiolle. Tämän toleranssin ylittävät johtimet aiheuttavat kapasitanssipiikkejä, joita ei ole LAN-kaapelin valmistuskone ohjausjärjestelmä voi kompensoida täysin, mikä johtaa jopa 7 prosentin ylimääräiseen romuun ja ajoittaiseen impedanssihäiriöön.
Mitä testauslaitteita on integroitava tuotantolinjaan?
In-line verkkoanalysaattorit, jotka suorittavat pyyhkäisytaajuusmittauksia vähintään 1 500 megahertsiin, eivät ole neuvoteltavissa Cat 6A- ja Cat 8 -tuotantoon. Nämä järjestelmät palauttavat reaaliaikaisen rakenteellisen tuottohäviön ja lähipään ylikuulumistiedot, mikä mahdollistaa LAN-kaapelin valmistuskone säätää pituuden ja kireyden automaattisesti sekunneissa.
7. Kaapelirakennevaihtoehdot ja koneen sopeutettavuus
Erilaiset Ethernet-standardit vaativat olennaisesti erilaisia kaapelirakenteita ja LAN-kaapelin valmistuskone Siinä on oltava kiinteät tai säikeet johtimet, vaihtelevat eristemateriaalit ja useita suojauskokoonpanoja linjan nopeudesta tinkimättä.
| Rakennetyyppi | Johtimen mittari | Eristysmateriaali | Suojaavat kerrokset | Tyypillinen koneen nopeus |
|---|---|---|---|---|
| UTP Cat 6 | 23 AWG Kiinteä | HDPE | Ei mitään | 1100 m/min |
| F-UTP Cat 6A | 23 AWG Kiinteä | HDPE FEP Iho | Kokonaisfolio | 650 m/min |
| S-FTP Cat 7 | 22 AWG Kiinteä | FEP | Pari Folio Overall Braid | 380 m/min |
| S-FTP Cat 8 | 22 AWG Kiinteä | FEP | Pari Folio Overall Braid | 300 m/min |
Tuotantonopeuden vertailuarvot erilaisille LAN-kaapelirakenteille, jotka on käsitelty nykyaikaisella LAN-kaapelinvalmistuskoneella, havainnollistavat kuinka suojauksen monimutkaisuus vaikuttaa suoraan läpimenoon.
8. Ympäristönvalvonta ja materiaalinkäsittely
Tuotantohallin ympäristöolosuhteet vaikuttavat suoraan minkä tahansa tuotannon laatuun LAN-kaapelin valmistuskone . Lämpötilan vaihtelut, jotka ylittävät 3 celsiusastetta siirron aikana, voivat muuttaa eristeen halkaisijaa jopa 0,015 millimetriä polymeerisulan viskositeetin muutoksista johtuen, mikä riittää siirtämään impedanssin yli 100 plus tai miinus 5 ohmin spesifikaatioikkunan.
- Tehdaslämpötilan asetusarvo: 22 plus-miinus 2 celsiusastetta, suhteellinen kosteus pidettiin välillä 40-60 prosenttia.
- Materiaalin kuivaus: Polyeteeni- ja FEP-pelletit vaativat kosteudenpoistokuivauksen 70–90 celsiusasteessa vähintään 3 tunnin ajan ennen ekstruuderin suppiloon menemistä.
- Kuparijohtimien säilytys: Kelat on säilytettävä ilmastoiduissa tiloissa, jotta estetään pinnan hapettumista, joka heikentää tarttuvuutta ja aiheuttaa ajoittaisia jatkuvuusvirheitä kiertymisen aikana.
9. Automaatiotasojen vertaileva arviointi
A LAN-kaapelin valmistuskone täysin automatisoidulla prosessiohjauksella saavutetaan huomattavasti tiukemmat parametrien jakautumat verrattuna puoliautomaattisiin vastaaviin. Ero on selkein luokan 8 tuotannossa, jossa manuaaliset säädöt eivät pysty reagoimaan tarpeeksi nopeasti pitämään yhteensopivat lähipään ylikuulumismarginaalit yli 5 desibelissä suhteessa rajaviivaan.
Manuaalisen ohjauksen asetukset
Käyttäjät säätävät asettelun pituutta ja kireyttä säännöllisten näytetestien perusteella. Romun keskimääräinen osuus on 5,1 prosenttia. Sopii Cat 5e -tuotantoon, jossa taajuusvaatimukset ovat vähemmän tiukat.
Puoliautomaattinen linja
Suljetun silmukan halkaisijan ohjaus integroitu, mutta kiertoparametrit asetetaan manuaalisesti. Romun osuus noin 3,0 prosenttia. Sopii Cat 6 ja joihinkin Cat 6A rakenteisiin huolellisella valvonnalla.
Täysin automatisoitu järjestelmä
Reaaliaikainen kapasitanssi ja ylikuulumispalaute säätää asettelun pituutta, jännitystä ja takaisinkierrettä samanaikaisesti. Romun osuus alle 1,8 prosenttia. Vaaditaan johdonmukaisen Cat 8 -sertifikaatin yli 94 prosentin tuoton saamiseksi.
10. Pitkän aikavälin luotettavuus ja huoltoaikataulu
Suunnittelematon seisokki a LAN-kaapelin valmistuskone maksaa 1 800–3 200 dollaria tunnissa menetettynä tuotantoarvona, riippuen valmistettavasta kaapeliluokasta. Kuntopohjaisen huolto-ohjelman toteuttaminen ekstruuderin vaihteistoissa ja kiertopäissä olevilla tärinäantureilla pidentää vikojen välistä keskimääräistä aikaa noin 2 400 tunnista yli 5 000 tuntiin keskikokoisten kaapelivalmistuslaitosten huoltolokien perusteella.
Varaosien varastoon tulee kuulua vähintään yksi täydellinen ruuvi- ja piippukokoonpano, kaksi kääntöpään laakereita, kolme sarjaa vetohihnaa ja valikoima suulakepuristussuuttimia, joiden halkaisija on 0,45–1,2 millimetriä, kattamaan yleiset johdinmittaukset 24 AWG - 22 $ AWG.