

Teollisuuden uutisia
Kotiin / Uutiset / Teollisuuden uutisia / Mitä on langan suulakepuristus ja miksi sillä on merkitystä nykyaikaisessa valmistuksessa?
Kotiin / Uutiset / Teollisuuden uutisia / Mitä on langan suulakepuristus ja miksi sillä on merkitystä nykyaikaisessa valmistuksessa?
UUTISET


Mitä on langan suulakepuristus ja miksi sillä on merkitystä nykyaikaisessa valmistuksessa?
2026-05-20
Lankapuristus on jatkuva valmistusprosessi, jossa raaka-aine – yleisimmin termoplastiset polymeerit tai metallit – pakotetaan muotoillun muotin läpi päällystämään, eristämään tai muodostamaan lanka- ja kaapelituotteita, joilla on tarkat mitta- ja materiaaliominaisuudet. Se on sähköjohtojen eristyksen, tietoliikennekaapeleiden, autojen johtosarjojen ja teollisuusvirtakaapeleiden selkäranka maailmanlaajuisesti.
Kuinka langan suulakepuristusprosessi toimii?
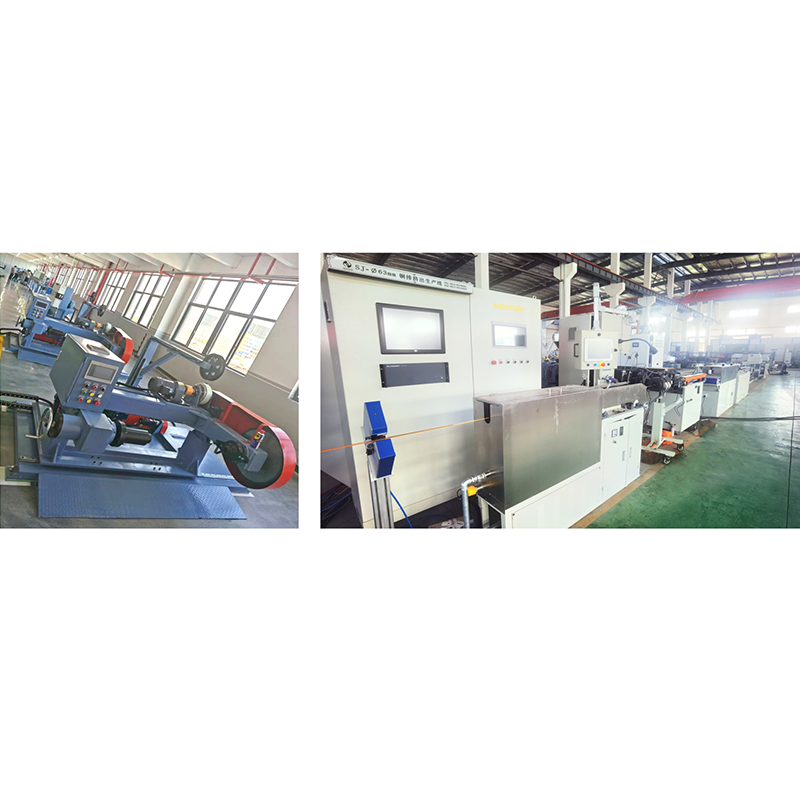
Lankapuristusprosessi toimii syöttämällä raaka-ainetta kuumennettuun tynnyriin, sulattamalla se ja pakottamalla sulan materiaalin tarkkuussuuttimen läpi liikkuvan lankaytimen ympärille. Tuloksena on tasaisesti päällystetty lanka, joka on valmis jatkokäsittelyyn.
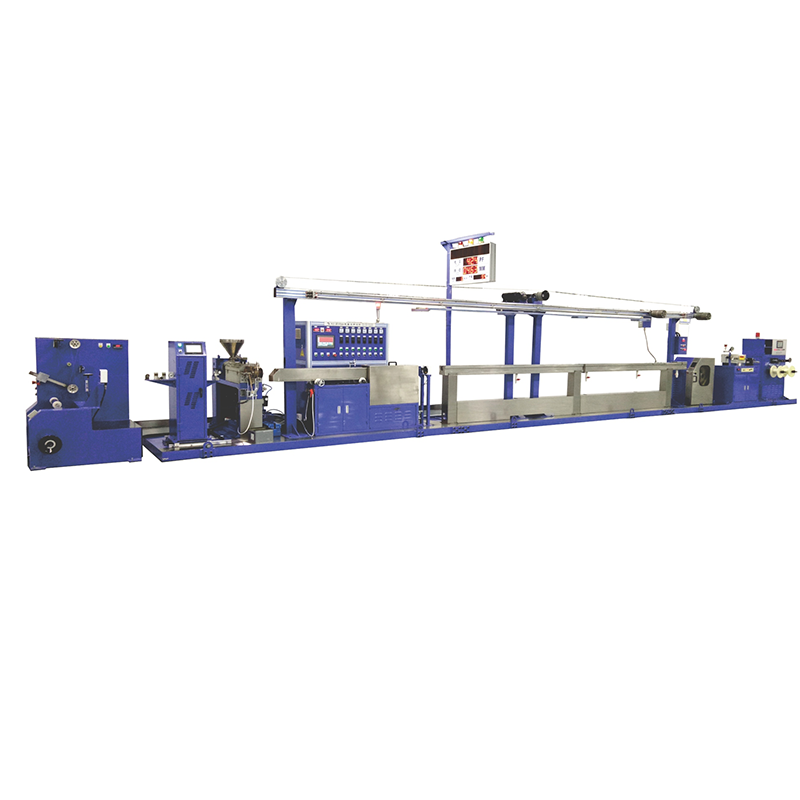
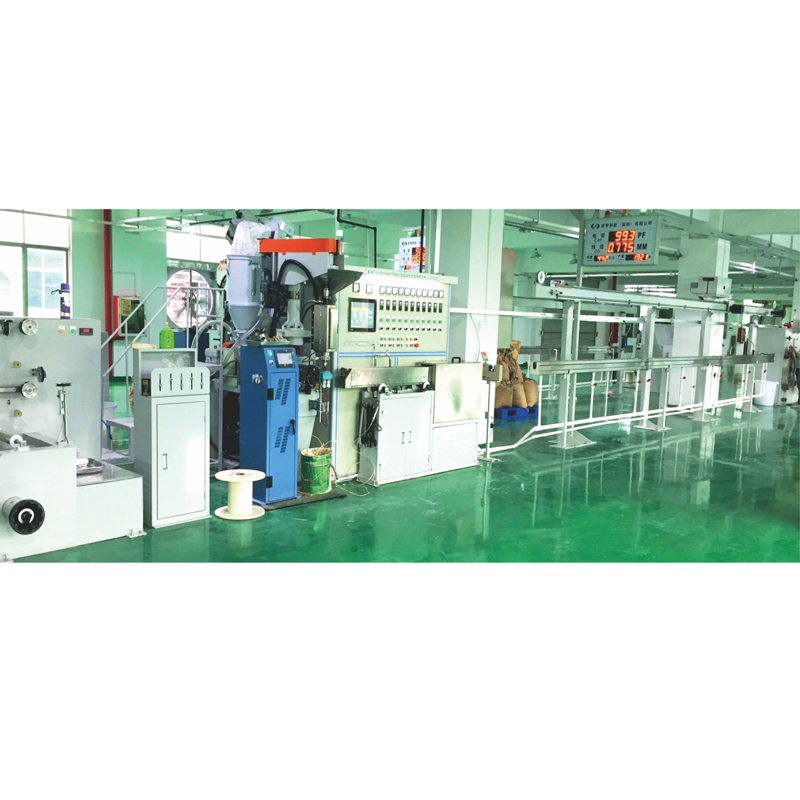
Tässä on vaiheittainen erittely langan suulakepuristamisesta tavallisella tuotantolinjalla:
- Materiaalin syöttö: Muovipelletit tai -rakeet (kuten PVC, XLPE tai LLDPE) ladataan ekstruuderin suppiloon.
- Sulatus ja kuljetus: Lämmitettävän tynnyrin sisällä oleva pyörivä ruuvi sulattaa materiaalin ja työntää sitä eteenpäin kontrolloidussa paineessa.
- Suulakepuristus: Sula polymeeri pakotetaan ristipään läpi, joka kietoo sen keskustan läpi kulkevan johdinlangan ympärille.
- Jäähdytys: Pinnoitettu lanka kulkee vesikourun läpi (tyypillisesti 3–15 metriä pitkä) kiinteyttääkseen eristekerroksen nopeasti.
- Halkaisijan mittaus: Lasermittarit tarkkailevat jatkuvasti ulkohalkaisijaa varmistaakseen toleranssit ±0,01 mm:n sisällä.
- Vastaanotto ja kelaus: Valmis lanka kelataan keloille nopeuksilla, jotka vaihtelevat 50 m/min - yli 2000 m/min langan pituudesta ja materiaalista riippuen.
Mitä materiaaleja käytetään lankapursotuksessa?
Yleisimmin käytetyt materiaalit langan suulakepuristamisessa ovat PVC, XLPE, PE, LLDPE, TPU ja PTFE, joista jokainen valitaan langan käyttötarkoituksen, lämpötilaluokituksen ja säädösten perusteella.
Alla olevassa taulukossa verrataan lankojen puristamisessa yleisimmin käytettyjä eristemateriaaleja:
| Materiaali | Maksimilämpötila (°C) | Keskeiset vahvuudet | Tyypilliset sovellukset |
| PVC | 70–105 | Edullinen, palonestoaine, joustava | Rakennuslanka, laitejohdot |
| XLPE | 90-150 | Korkea jännitevastus, lämpöstabiilisuus | Sähkökaapelit, maakaapelit |
| LLDPE | 75–90 | Erinomainen joustavuus, kemikaalinkestävyys | Tietoliikenne, datakaapelit |
| TPU | 80–120 | Kulutuskestävyys, korkea elastisuus | Robottikaapelit, vetoketjukaapelit |
| PTFE | 260 | Erittäin korkea lämpötila, kemiallinen inertti | Ilmailu, lääketieteelliset laitteet |
| PE (HDPE) | 60–80 | Hyvä dielektrisyys, kosteudenkestävyys | Ulkokaapelit, koaksiaalikaapelit |
Taulukko 1: Lankapuristuksessa käytettyjen yleisten eristysmateriaalien vertailu, mukaan lukien lämpötilaluokitukset ja tyypilliset sovellukset.
Miksi lankojen puristaminen on kriittistä sähkö- ja teollisuussektoreilla?
Lankapuristus is critical because it is the only scalable method to apply consistent, defect-free insulation at production speeds exceeding 1,000 meters per minute while maintaining strict safety and performance standards.
Ilman luotettavaa lankapuristustekniikkaa nykyaikaista infrastruktuuria olisi mahdoton rakentaa tai ylläpitää. Harkitse näitä alan tietopisteitä:
- Maailman lanka- ja kaapelimarkkinoiden arvo oli noin 225 miljardia dollaria vuonna 2023 ja sen ennustetaan ylittävän 320 miljardia dollaria vuoteen 2030 mennessä sähköistyksen, sähköajoneuvojen käyttöönoton ja uusiutuvan energian laajentamisen ansiosta.
- Yksi sähköauto vaatii välillä 1500 ja 3000 metriä suulakepuristettua lankaa sen johtosarjan yli.
- Offshore-tuuliturbiinit luottavat XLPE-eristetyt suulakepuristetut merenalaiset kaapelit mitoitettu 66 kV - 525 kV siirtämään tehoa rantaan.
- Palvelinkeskusten rakentaminen vaatii miljoonia metrejä vähäsavuiset nollahalogeeni (LSZH) suulakepuristetut kaapelit vuosittain noudattamaan paloturvallisuusmääräyksiä.
Mitkä ovat langan suulakepuristusprosessien päätyypit?
Lankojen suulakepuristusprosessien kolme päätyyppiä ovat paineekstruusio (putkiekstruusio), vaippaekstruusio ja tandem-ekstruusio, joista jokainen on suunniteltu erilaisiin eristysvaatimuksiin ja lankarakenteisiin.
Paineekstruusio (putki-ekstruusio)
Paineekstruusiossa sula polymeeri pakotetaan suoraan johtimeen korkeassa paineessa, mikä varmistaa läheisen kosketuksen ja tiheän eristekerroksen. Tämä menetelmä on suositeltava ensisijainen eristys sovellukset, joissa dielektrinen eheys on kriittinen, kuten suurjännitevirtakaapelit ja koaksiaalikaapelin ytimet. Seinämän paksuuden tasaisuus ±3 % on rutiininomaisesti saavutettavissa.
Vaippaekstruusio (putken suulakepuristus)
Vaippaekstruusio levittää polymeerin löysänä putkena lanka- tai kaapelikokoonpanon päälle, joka sitten vedetään alas pintaan. Tämä lähestymistapa on ihanteellinen uloimmat takin kerrokset esiasennettujen monijohtimien kaapeleiden yli, mikä tarjoaa mekaanisen suojan, värikoodauksen ja ympäristönkestävyyden aiheuttamatta tarpeetonta rasitusta sisäisiin johtimiin.
Tandem ja kolmoisekstruusio
Tandem-ekstruusiolinjat käyttävät kahta ekstruuderia peräkkäin useiden kerrosten levittämiseksi (esim. puolijohtava seula, jota seuraa XLPE-eristys) yhdellä jatkuvalla läpikäynnillä. Kolminkertainen suulakepuristus – jota käytetään laajasti keski- ja suurjännitekaapeleiden valmistuksessa – levittää kolme kerrosta samanaikaisesti: sisempi puolijohtava kerros, XLPE-eristys ja ulompi puolijohtava kerros. Tämä prosessi eliminoi kerrosten välisen kontaminaation ja lyhentää tuotantoaikaa jopa 40 % verrattuna peräkkäisiin yksikerroksisiin prosesseihin .
Kuinka valita oikea lankapuristuslinja sovelluksellesi
Oikean langan suulakepuristuslinjan valitseminen edellyttää viiden keskeisen parametrin arvioimista: langan mitta-alue, vaadittu linjan nopeus, materiaalien yhteensopivuus, jäähdytysjärjestelmän kapasiteetti ja automaatiotaso.
Alla oleva taulukko tarjoaa käytännön vertailuoppaan eri tuotantoskenaarioihin:
| Sovellus | Suositeltu prosessi | Tyypillinen linjanopeus | Keskeinen laiteominaisuus |
| Rakennuslanka (AWG 14–2) | Paineekstruusio | 200-600 m/min | Nopea vastaanotto |
| Tietoliikenne/datakaapeli | Putken suulakepuristus | 500–2000 m/min | Tarkka lasermittari |
| Keskijännitevirtakaapeli | Kolminkertainen suulakepuristus (CCV) | 5-30 m/min | Typpikuivakovetusputki |
| Autojen johtosarja | Paineekstruusio | 300–800 m/min | Värinvaihtojärjestelmä |
| Ilmailu / lääketieteellinen lanka | PTFE-ekstruusio (ram) | 10-80 m/min | Sintrausuunin integrointi |
Taulukko 2: Lankapuristuslinjan valintaopas sovelluksen, prosessityypin, linjanopeuden ja kriittisten laitteiden ominaisuuksien mukaan.
Mitkä laadunvalvontatoimenpiteet ovat välttämättömiä lankapursotuksessa?
Tehokas lankapursotuksen laadunvalvonta perustuu ulkohalkaisijan, epäkeskisyyden, kipinätestauksen ja kapasitanssimittauksen sisäisiin valvontajärjestelmiin yhdistettynä eristysominaisuuksien säännölliseen tuhoavaan testaukseen.
- Laserhalkaisijamittarit: Mittaa ulkohalkaisija useilta akseleilta samanaikaisesti jopa 2 400 lukemaa sekunnissa. Mikä tahansa poikkeama yli ±0,01 mm laukaisee automaattisen linjanopeuden korjauksen.
- Epäkeskisyysmonitorit: Ultraääni- tai röntgensäteen seinämänpaksuusmittarit havaitsevat reaaliajassa johtimen sijoittelun irti keskeltä. Yli 5 %:n epäkeskisyys aiheuttaa tyypillisesti uudelleentyöskentelyn tehokaapelisovelluksissa.
- Spark Testers: Korkeajännitteiset kipinätestit (yleensä 1–35 kV AC tai DC) havaitsevat eristyksen reikiä ja aukkoja 100 %:ssa tuotantotehosta. Alan standardit, kuten IEC 60227 ja UL 1581, määrittelevät pakolliset kipinätestijännitteet johdintyypin mukaan.
- Kapasitanssin valvonta: Jatkuva kapasitanssimittaus varmistaa eristeen seinämän yhtenäisyyden ja havaitsee materiaalikontaminaation tai ilmansulkeutumisen, jota optiset järjestelmät eivät näe.
- Sulapaineen ja lämpötilan kirjaus: Ekstruuderin ruuvivyöhykkeiden lämpötilat ja pään paine kirjataan lokiin 1 sekunnin välein prosessin toistettavuuden varmistamiseksi ja jäljitettävyystietojen tarjoamiseksi laaduntarkastuksia varten.
Kuinka lankapuristustekniikka kehittyy: Alan tärkeimmät suuntaukset
Lankapuristus technology is evolving rapidly in response to electrification megatrends, with the most significant advances occurring in high-voltage cable production, material science, energy efficiency, and digital process control.
Halogeenittomat ja ympäristöystävälliset eristysmateriaalit
EU:n RoHS-direktiivin ja kansainvälisten paloturvallisuusmääräysten aiheuttama sääntelypaine nopeuttaa siirtymistä PVC:stä vähäsavuiset nollahalogeeniyhdisteet (LSZH). lankapursotuksessa. LSZH-materiaalit vapauttavat vain vähän myrkyllisiä kaasuja tulipalossa, mikä tekee niistä pakollisia joukkoliikenteessä, tunneleissa ja merisovelluksissa. LSZH-yhdisteiden omaksuminen langan suulakepuristamisessa kasvoi noin 8,5 % vuodessa vuosina 2020-2024 .
Industry 4.0 ja Smart Extruder Systems
Nykyaikaisia lankapuristuslinjoja käytetään yhä enemmän Tekoälyohjatut prosessinohjausjärjestelmät jotka käyttävät koneoppimisalgoritmeja muotin kulumisen ennustamiseen, ruuvin nopeuden optimoimiseen reaaliajassa ja romumäärien vähentämiseen. Tehtaat, jotka käyttävät älykkäitä ekstruuderin ohjauslaitteita, ovat raportoineet romun vähenemisestä 15–25 % ja energiansäästö jopa 12 % tuotettua lankakilometriä kohden.
Korkeajännitteisen tasavirtakaapelin (HVDC) ekstruusio
Merituulivoiman ja rajat ylittävien sähköverkkojen maailmanlaajuinen laajentuminen lisää kysyntää HVDC suulakepuristetut kaapelit, joiden nimellisjännite on 320 kV - 640 kV . Näiden kaapeleiden valmistaminen vaatii erittäin puhtaita XLPE-yhdisteitä, joiden kontaminaatiohiukkaset on hallinnassa alle 50 mikronia, ja jatkuvan vulkanoinnin (CCV) linjoja, jotka ulottuvat jopa 200 metriä korkea — yksi maailman suurimmista lankapuristuslaitteistoista.
Usein kysyttyjä kysymyksiä langan suulakepuristamisesta
Q1: Mitä eroa on langan puristamisen ja langan vetämisen välillä?
Langanveto pienentää metallijohtimen halkaisijaa vetämällä sitä asteittain pienempien muottien läpi - se muotoilee itse metallia. Lankapursottaminen sitä vastoin levittää polymeeripinnoitteen tai vaipan jo muodostetun johtimen päälle. Nämä kaksi prosessia täydentävät toisiaan: langanveto tuottaa johtimen ja langan ekstrudointi eristää.
Q2: Kuinka paksua lankapursotettavat eristyskerrokset voivat olla?
Lankapursottaminen voi tuottaa eristeen seinämän paksuuksia, jotka vaihtelevat jopa ohuista 0,1 mm (erittäin hienojakoisiin magneettijohtosovelluksiin) yli 35 mm (erittäin korkeajännitteisille merenalaisille virtakaapeleille). Seinän paksuutta säätelee tarkasti muotin mittojen suhde linjan nopeuteen.
Q3: Voiko lankojen puristaminen käsitellä useita johtimia samanaikaisesti?
Kyllä. Monijohtimissa suulakepuristuslinjoissa käytetään erityisesti suunniteltuja ristikkäispäitä eristämään kahta, kolmea tai neljää johdinta rinnakkain samanaikaisesti, mikä parantaa merkittävästi litteän kaapelin, nauhakaapelin ja rinnakkaisjohtotuotteiden tehoa. Jotkut suuren volyymin televiestintäjohtojen puristuslinjat kulkevat jopa 48 johdinta rinnakkain .
Kysymys 4: Mikä aiheuttaa pintavirheitä langan puristamisessa ja miten ne estetään?
Yleisimmät langan suulakepuristamisen pintavirheet ovat sulamurtuma, hain nylkeminen, suutinlinjat ja kokkareet. Nämä johtuvat tekijöistä, kuten liiallisesta linjan nopeudesta suhteessa sulatuslämpötilaan, saastuneesta raaka-aineesta, kuluneista muottipinnoista tai riittämättömästä sulatteen homogenisaatiosta. Ennaltaehkäisytoimenpiteisiin kuuluu tynnyrin lämpötilaprofiilien optimointi, prosessoinnin apuaineiden käyttö (tyypillisesti 0,05–0,2 %:n kuormituksella), säännöllisten muottipuhdistuskäytäntöjen toteuttaminen ja korkean tarkkuuden mittausruuveilla sopiva puristussuhde kullekin materiaalille.
Kysymys 5: Soveltuuko lankapuristus pientuotantoon?
Lankapuristuslinjat voidaan konfiguroida sekä suuren volyymin jatkuvaan tuotantoon että lyhytkestoisiin erikoissovelluksiin. Mikroekstruuderit, joiden ruuvin halkaisija on niin pieni kuin 16 mm Niitä käytetään laboratoriokehitykseen ja erikoislankojen valmistukseen jopa muutaman sadan metrin määrinä, kun taas teollisuuslinjat 150 mm:n ruuveilla käyvät yhtäjaksoisesti viikkoja kerrallaan.
Kysymys 6: Mitä sertifikaatteja lankojen suulakepuristustulosten tulee täyttää?
Kohdemarkkinoista ja sovelluksesta riippuen suulakepuristetun langan on ehkä täytettävä standardit, mukaan lukien UL 44, UL 83, UL 1581 (Pohjois-Amerikka), IEC 60227, IEC 60502, IEC 60840 (kansainvälinen), BS 6004, BS 7211 (UK) ja VDE 0271, VDE 0276 (Saksa). Vaatimustenmukaisuus varmistetaan yhdistämällä sisäiset laatujärjestelmät ja kolmannen osapuolen laboratoriotestit.
Johtopäätös: Miksi langan suulakepuristus on edelleen välttämätöntä
Lankojen suulakepuristus on paljon enemmän kuin hyödykevalmistusvaihe – se on tarkkuussuunnitteluprosessi, joka määrittää jokaisen nykyään käytössä olevan eristetyn johdon ja kaapelituotteen turvallisuuden, suorituskyvyn ja pitkäikäisyyden. Lääketieteellisten implanttien sisällä olevista mikrojohdoista mantereja yhdistäviin massiivisiin merenalaisiin kaapeleihin johtojen puristaminen tukee maailman sähköinfrastruktuuria.
Kun sähköistyksen, sähköajoneuvojen infrastruktuurin, uusiutuvan energian ja nopean tiedonsiirron maailmanlaajuinen kysyntä kiihtyy, investoinnit kehittyneeseen langanpuristustekniikkaan – puhtaampiin materiaaleihin, älykkäämpiin prosessien ohjauksiin ja korkeamman jännitteen kapasiteettiin – ovat välttämättömiä valmistajille, jotka haluavat säilyttää kilpailukykynsä nopeasti kehittyvillä markkinoilla.
Lankapuristusprosessien, materiaalien valinnan ja laadunvalvonnan perusteiden ymmärtäminen ei siis ole pelkkää teknistä tietämystä – se on strateginen etu insinööreille, hankintaasiantuntijoille ja päätöksentekijöille sähkö- ja teollisuussektorilla.
-
Phone
Address
5
Tekijänoikeus © 2025 Jiangsu NewTopp Precision Machinery Co., Ltd. Kaikki oikeudet pidätetään. Wire & Cable Equipment Manufacturer
Robottikaapelin tuotannon lisälaitteiden tehdas
